复合材料与金属壳体发动机装药结构完整性对比分析
期刊: 中国科技人才 2026年第15期 DOI: 10.67328/BT3508 PDF下载
复合材料与金属壳体发动机装药结构完整性对比分析
赵伟杰[1]
江南机电设计研究所,贵阳,550009
概述:本文使用工业仿真软件ABAQUS,针对固体火箭发动机在真实飞行工况下需承受的内压及轴向过载,搭建了一种适用于小口径、大长径比的发动机装药结构完整性分析模型,并开展了金属壳体及复合材料壳体发动机的装药结构响应特性分析。分析结果表明:在发动机承受内压及过载联合作用时,复合材料壳体发动机药柱的Von Mises应变相对金属壳体发动机增大不超过5%,重量仅为金属壳体的30%。从材料利用率及能量转化率考虑,选用复合材料作为发动机壳体更为有利。
关键词:复合材料;装药结构完整性;有限元分析;轻质化。
1 研究背景
应用于航天器的固体火箭发动机具有燃烧室工作压强高、飞行过载大、质量比要求高等特点。常见的发动机壳体一般由高强度合金钢旋压而成,具有抗拉强度高、耐高温,且加工工艺较成熟、成本低的优点;缺点是材料密度高、易生锈、易发生电化学腐蚀等。近年来,为进一步提升航天器飞行机动能力,降低结构消极质量、追求轻质化已成为航天器的一大发展趋势,复合材料因其强度高、密度低的特点脱颖而出,在保证发动机壳体力学性能的同时,可以有效降低发动机的消极质量[1]。
在发动机长度、外径一定时,发动机壳体壁厚成为影响重量的最大因素,而壳体壁厚主要由工作压强、材料性能等决定。本文分别采用金属壳体及复合材料壳体,在装药外径为φ190mm、燃烧室长为1400mm、燃烧室最大工作压强为15MPa的约束条件下,对发动机壁厚这一主要设计参数进行计算。考虑对发动机装药结构影响最为严苛的低温点火工况,并叠加飞行过程中的轴向过载载荷条件,对金属/复合材料壳体发动机的装药结构完整性展开分析,并对两者的力学响应特点进行对比。
2 发动机壳体壁厚计算
2.1 金属壳体发动机壁厚计算
金属壳体材料选用超高强度钢D406A,材料抗拉强度能达到1600MPa以上,采用薄膜理论计算内部受压的薄壁圆筒壳体最小壁厚[2]:
(1)
式中:
—燃烧室压强波动系数,取=1.1;
pmax—燃烧室最大工作压强;
Di—燃烧室壳体内径,Di=190mm;
[σ]—壳体材料的许用应力,[σ]=σb/nb,σb取为1620MPa,nb取为1.25,则[σ]=1296MPa;
ξ—壳体焊缝系数,取ξ=0.96。
将上述数据代入厚度公式计算得得δth=1.05mm,考虑一定设计余量,取金属壳体壁厚为δth=1.2mm。
2.2 复合材料壳体发动机壁厚计算
复合材料壳体缠绕层使用T-700碳纤维缠绕成型,壳体筒段由纵向缠绕层和环向缠绕层组成。纵向缠绕角计算如下[3]:
(2)
式中,d1为壳体前端极孔直径,d2为壳体后端极孔直径,Dout为筒体段外径。
纵向缠绕层厚度hα和环向缠绕层厚度hθ可由下式计算:
(3)
(4)
式中,Ksafe为安全系数,复合材料一般取1.5,为纤维发挥强度,T700材料一般取为2940MPa,ks为应力平衡系数,取为0.75。
直筒段的复合壳体的厚度计算公式为:
(5)
Vf为纤维体积分数,取为58%。
计算得到复合材料壳体最终设计参数如下所示:
表 1 缠绕层厚度设计结果
| 设计参数 | 设计值 |
| 缠绕角 | 45° |
| 环向缠绕层数 | 2层 |
| 纵向缠绕层数 | 2层 |
| 环向缠绕单层厚度 | 0.25mm |
| 纵向缠绕单侧厚度 | 0.62mm |
| 壳体总厚度 | 1.74mm |
在发动机长度和直径一定时,金属材料密度按7800kg/m3考虑,复合材料密度按1580kg/m3考虑,金属材料密度约为复合材料密度的4.94倍,壁厚约为复合材料的0.69倍,此时金属材料壳体重量约为复合材料重量的3.4倍,复合材料壳体重量约为金属壳体重量的30%。
3 有限元计算
3.1 计算基本假设
为便于计算,假设推进剂各向同性、均匀,为线性粘弹性材料;推进剂泊松比为常量,不随时间和温度变化;绝热层的力学参数为常量,不随时间和温度变化;装药变形较小,属于小变形理论范畴;对于复合材料壳体,将其作为各向异性材料,只考虑其宏观的力学性能,忽略微观特性[4]。
3.2 计算模型
根据第2节计算的金属/复合材料壳体壁厚参数开展发动机燃烧室建模,考虑到轴向过载和内压载荷的对称性,为减少计算代价,根据药柱翼槽数N=6,计算时采用1/12模型。网格划分时,药柱及绝热层采用C3D8H单元,对除发动机药柱及绝热层之外的零部件均采用元C3D8R单元。
3.3 材料参数
除金属壳体材料为D406A,复合材料壳体材料为T700外,两个发动机其余部件材料均相同(前后裙、前后封头材料均为D406A高强度钢,药柱为丁羟三组元体系,绝热层为三元乙丙)。
表 2 材料属性表
| 物性参数 | 丁羟三组元 | 三元乙丙 | D406A | T700 |
| ρ/(kg/m³) | 1780 | 1200 | 7800 | 1580 |
| µ | 0.496 | 0.496 | 0.3 | — |
| E/GPa | — | — | 210 | — |
| α/K-1 | 9×10⁻⁵ | 9×10⁻⁵ | 1.1×10⁻⁵ | 3.7×10⁻⁵ |
其中,-40℃药柱及绝热层弹性模量由Prony级数给出,药柱Prony级数表达式见式(6),绝热层Prony级数见式(7)。
(6)
(7)
复合材料力学性能参数宏观表现出各向异性,其材料属性见表 3所示。
|
E1
/GPa |
E2
/GPa |
E3
/GPa |
µ12 | µ13 | µ23 |
G12
/GPa |
G13
/GPa |
G23
/GPa |
|
| 材料属性 | 75 | 75 | 40 | 0.28 | 0.28 | 0.28 | 4 | 4 | 4 |
表中ρ为材料密度,E代表弹性模量,µ为泊松比,G为剪切模量,α为材料热膨胀系数。
3.4 边界条件与载荷
研究表明,固体火箭发动机在低温条件下,点火过程比较恶劣,药柱在受一定预应变的情况下,承受燃气内压的作用,由于载荷特性及推进剂力学特性的复杂性,药柱结构较易破坏[5],因此,本文重点对固化降温至低温点火发射时的发动机装药结构完整性进行计算。
将发动机的两个对称面上设置对称边界条件,同时考虑到发动机全寿命周期内的任务剖面,发动机由零应力温度(约+58℃)降至低温-40℃,再点火发射,工作初期发动机承受轴向过载与内压载荷的联合作用,轴向过载由0g增大至100g,内压也逐渐增大至15MPa。此时以发动机的轴向加速度为参考建立加速度坐标系,重力加速度在此坐标系中方向与发动机加速度方向相反,大小为101g。
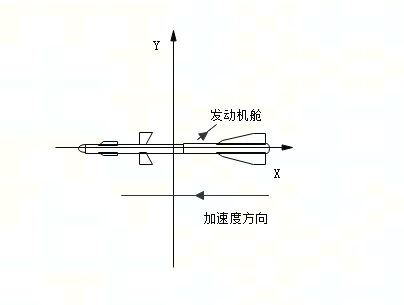
图 1 加速度坐标系
3.5 安全系数评估方法
工程上一般采用 Von Mises应变来评估药柱的结构完整性,在ABAQUS中,Von Mises应变可由下式计算:
(8)
式中,为等效Von Mises应变,、分别表示各自方向上的正应变与切应变。
在评估药柱的安全系数时,本文采用应变叠加安全系数评估法[6],即以低温点火应变速率条件下的推进剂伸长率主曲线上最大延伸率作为药柱相应条件下的许用应变,以此来计算药柱结构的安全系数,计算表达式如下:
(9)
4 计算结果与分析
4.1 固化降温至低温
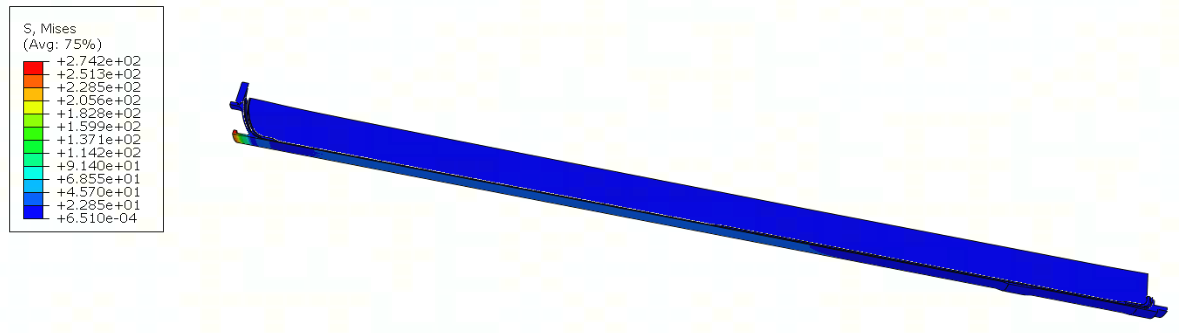
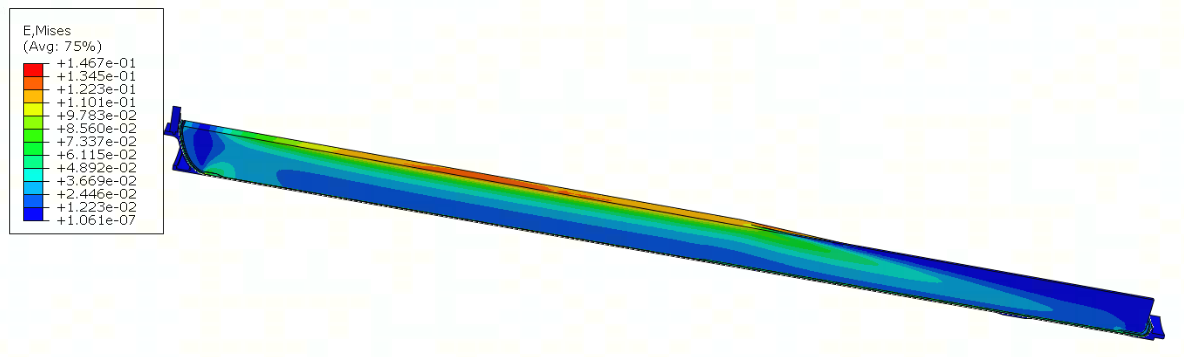
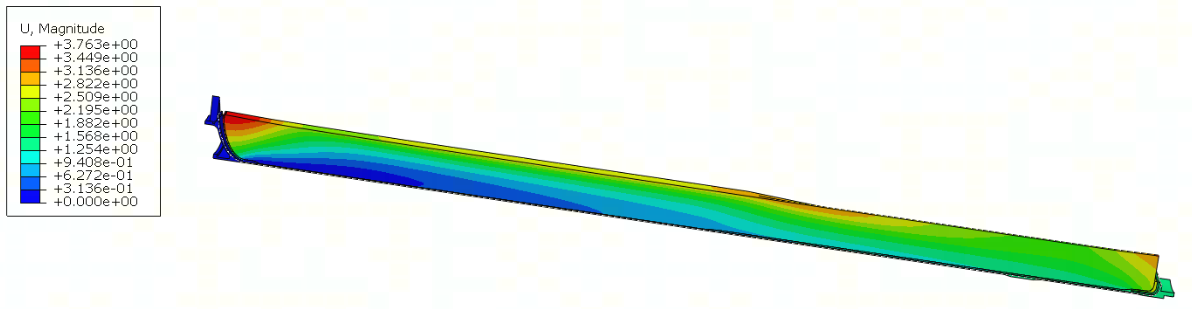
对固化降温至低温的发动机结构完整性开展计算,金属/复合材料壳体发动机应力应变云图见图 2~图3所示。
(a)固化降温工况金属壳体发动机Mises应力云图
(b)固化降温工况金属壳体发动机Mises应变云图
(c)固化降温工况金属壳体发动机变形云图
图2 固化降温后低温点火金属壳体发动机仿真云图
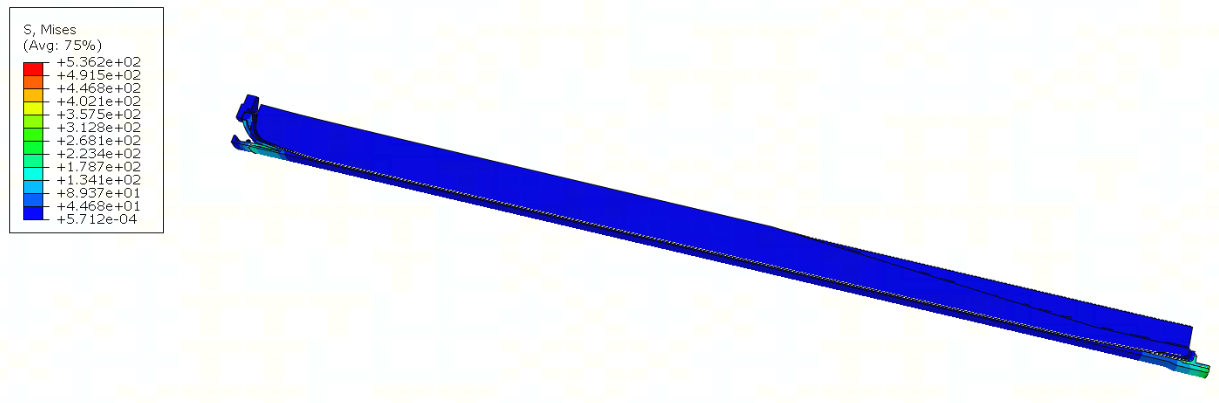
(a)固化降温工况复材壳体发动机Mises应力云图
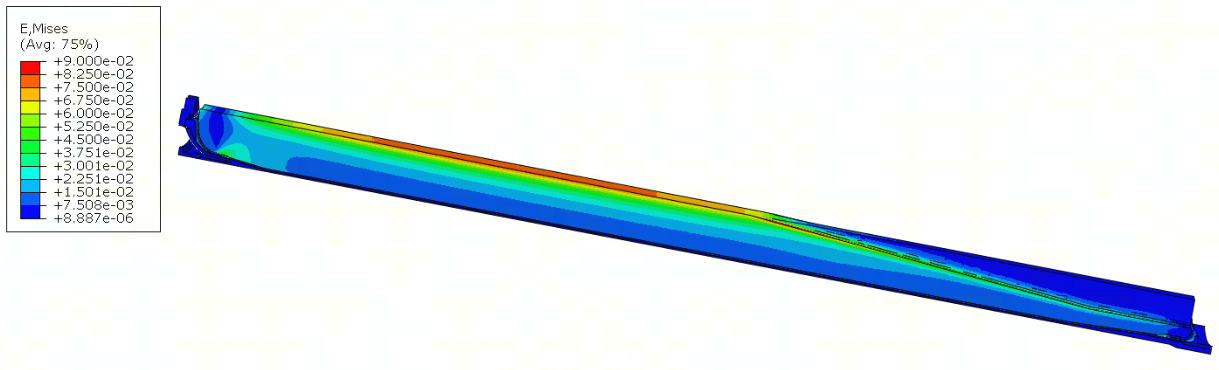
(b)固化降温工况复材壳体发动机Mises应变云图
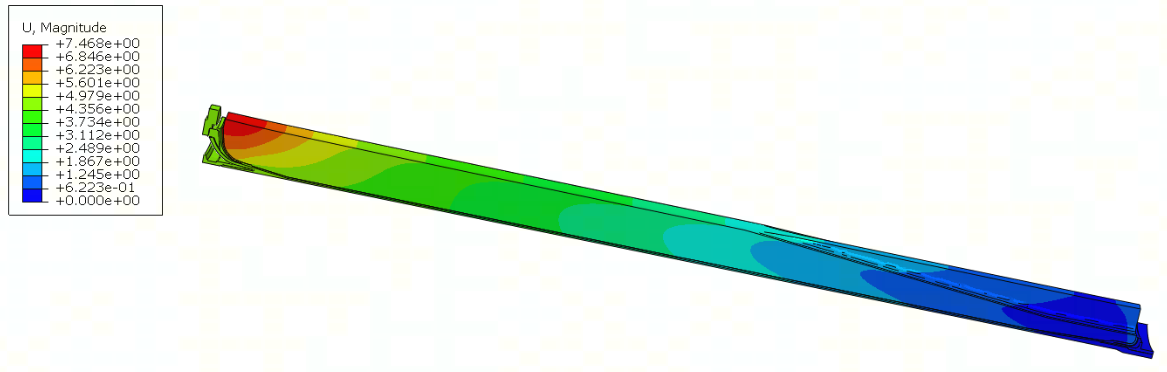
(c)固化降温工况复材壳体发动机变形云图
图 3 固化降温工况复材壳体发动机仿真云图
从云图中能看出,在固化降温过程中,药柱型面有收缩趋势,药柱两边的人工脱粘缝隙略微张开,药柱内孔中间部位、药柱内孔与翼槽过渡处Mises应变最大。以发动机前开口指向后开口为x轴正方向,沿药柱内型面取点,提取特征点上药柱Mises应变值进行对比分析,固化降温至低温过程中金属/复合材料壳体发动机药柱内表面应变如下图所示。
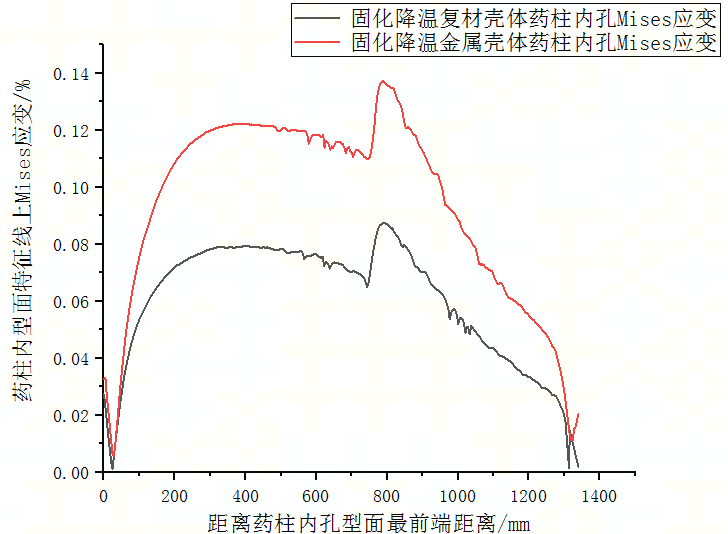
图 4 固化降温工况发动机药柱内孔型面特征线上Mises应变
由图 4可看出,固化降温过程金属壳体发动机药柱内孔最大应变为13.73%,复材壳体发动机药柱内孔最大应变为8.76%,均发生在药柱内孔柱段与翼槽过渡处。金属壳体发动机药柱应变较复材壳体发动机要高,这是因为在固化降温过程中,金属壳体线胀系数较复材壳体偏低,药柱在收缩时的协调变形产生的内应力就更高,应变也越大。这一仿真结果表明,使用复合材料壳体发动机药柱在固化降温时的残余应力更小,更有利于发动机的长期贮存。
4.2 固化降温至低温点火
对固化降温至低温点火的发动机结构完整性开展计算,金属/复合材料壳体发动机应力应变云图见图 5所示。
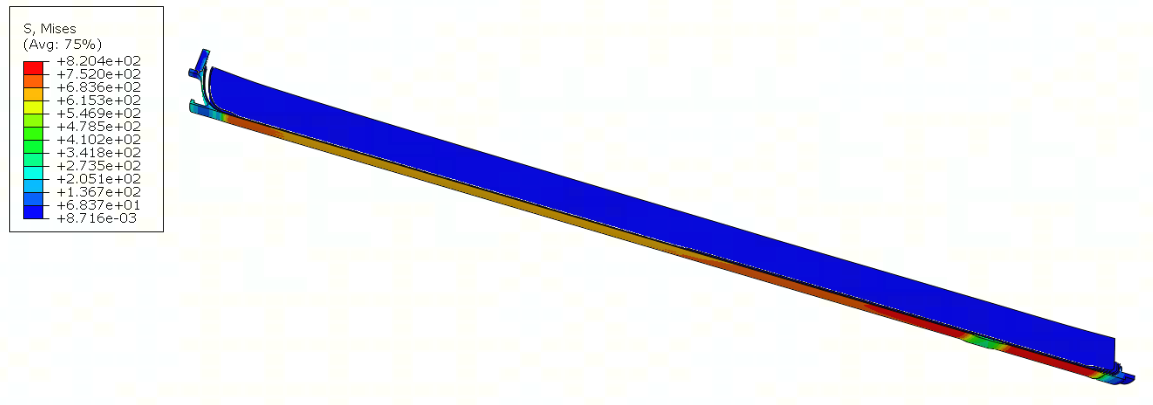
(a)固化降温后点火金属壳体Mises应力云图
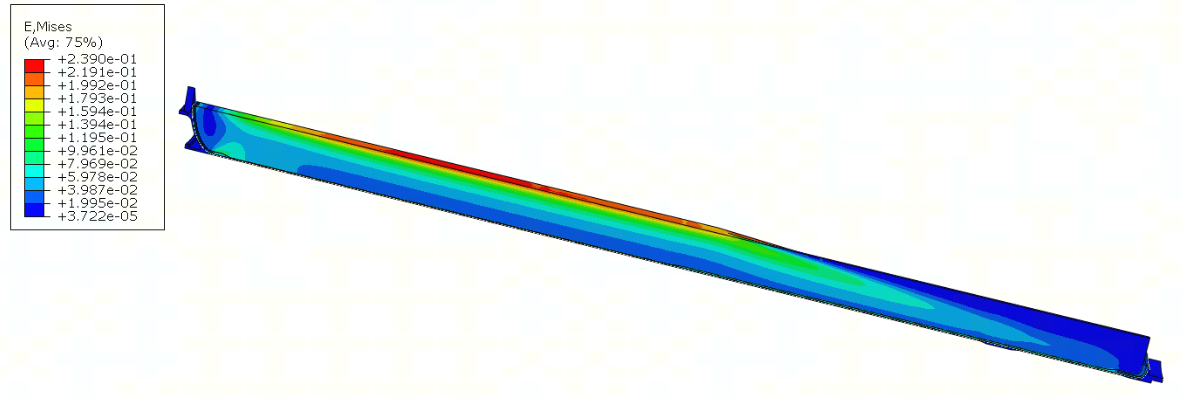
(b)固化降温后低温点火金属壳体Mises应变云图
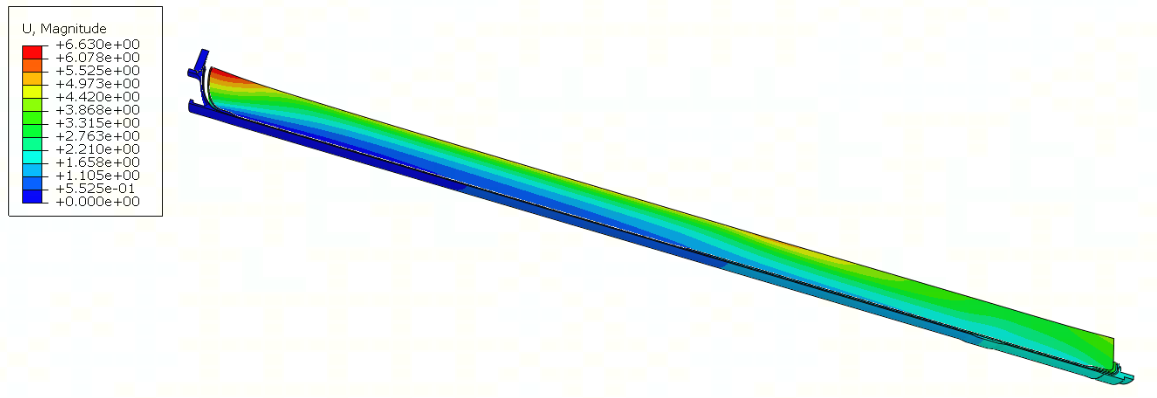
(c)固化降温后低温点火金属壳体变形云图
图 5 固化降温后低温点火金属壳体发动机仿真云图
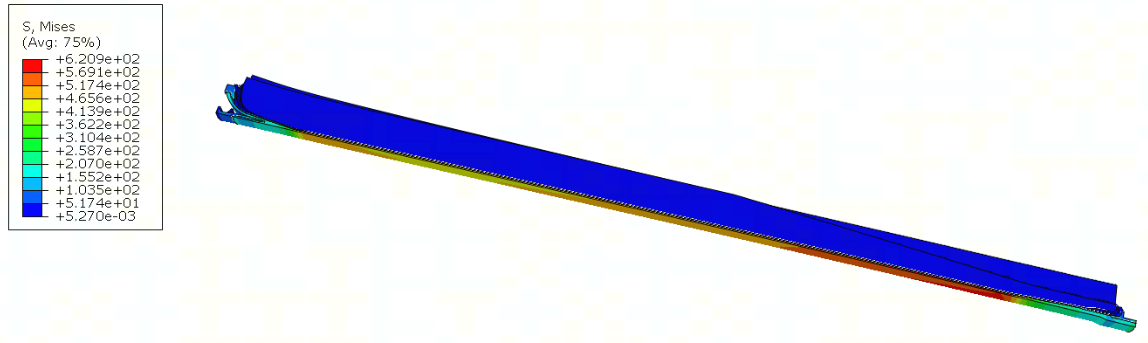
(a)固化降温后低温点火复材壳体发动机Mises应力云图
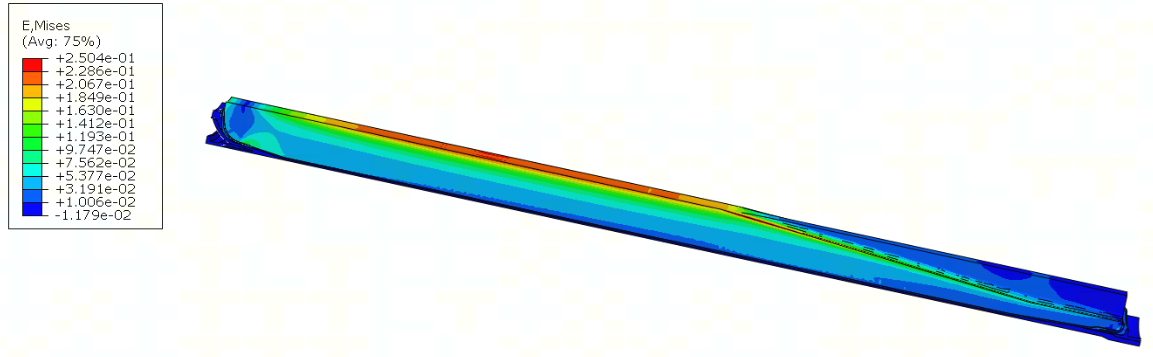
(b)固化降温后低温点火复材壳体发动机Mises应变云图
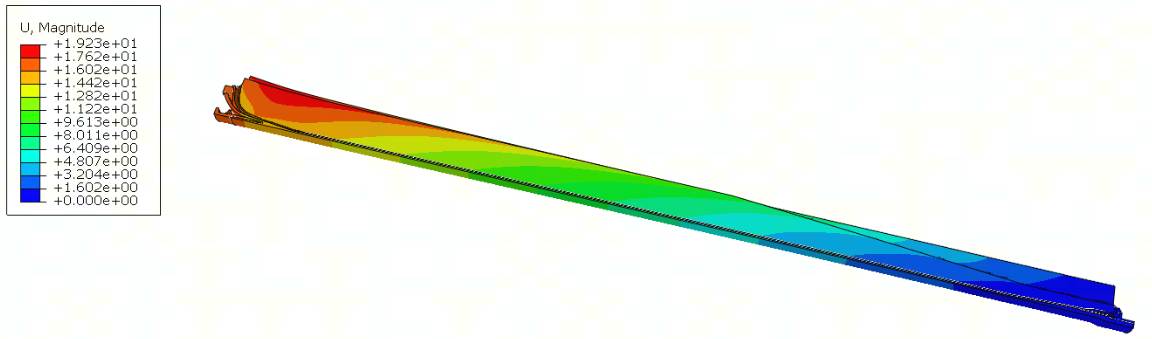
(c)固化降温后低温点火复材壳体发动机变形云图
图 6 固化降温后低温点火复材壳体发动机仿真云图
由图5和图6可以看出,固化降温后点火发射,受燃气内压作用,发动机整体应力应变进一步升高;在轴向过载作用下,药柱因自身惯性出现往过载反方向位移的趋势,在药柱头部这一趋势表现更为明显,金属壳体发动机药柱头部位移由3.763mm上升至6.63mm,复合材料壳体发动机药柱头部位移由7.468mm上升至19.23mm,复合材料的变化更为明显,因此,在复合材料发动机燃烧室设计及加工时,需重点考虑此时绝热层与药柱、绝热层与壳体之间的粘接界面,不允许界面存在脱粘情况。此外,在点火过程中,药柱内孔中间、药柱内孔与翼槽过渡处会出现一定的应力集中,以发动机前开口指向后开口为x轴正方向,沿药柱内型面取点,提取特征点上药柱Mises应变值进行对比分析,金属壳体发动机与复材壳体发动机药柱内表面应变如下图所示。
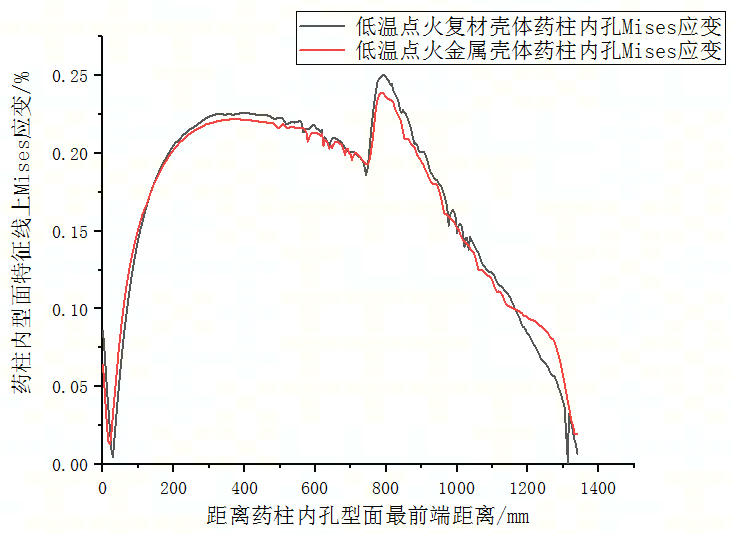
图 7 低温点火发动机药柱内孔型面特征线上Mises应变
由图 7可看出,固化降温至低温点火发射时的复材发动机药柱最大Mises应变为25.04%,金属壳体发动机最大Mises应变为23.90%。这是因为复合材料壳体等效弹性模量较金属壳体较低,在壁厚与内压载荷一定时,复合材料壳体抵抗变形的能力金属壳体略差,从而导致复合材料发动机药柱Mises应变略高于金属壳体发动机,但该药柱实测低温许用延伸率大于35%,复合材料发动机药柱结构安全裕度大于1.40,安全余量充足。
5 结论
1)固化降温工况下,由于T700复合材料的线胀系数大于高强度钢D406A,复合材料壳体发动机装药变形更协调,导致金属壳体发动机药柱应变比复合材料壳体偏大,采用复合材料壳体更有利于发动机的长期贮存;
2)固化降温后发动机低温点火发射,由于复合材料等效模量偏低,此时在轴向过载及内压载荷联合作用下,复合材料药柱头部变形更大,在粘接工序中应尽量避免药柱头部与绝热层、绝热层与壳体之间的界面存在脱粘现象;
3) 固化降温后发动机低温点火发射时,金属壳体发动机药柱Mises应变为23.9%,复合材料发动机药柱Mises应变为25.04%,金属壳体发动机装药低温点火发射完整性略好于复合材料壳体发动机,但考虑复合材料壳体重量仅为金属壳体的30%,且复合材料利用率较金属材料更高,复合材料壳体发动机优势仍然明显。
参考文献
[1]毛成立,王继,陈晓龙等.战术导弹中小型固体发动机技术的发展[J].上海航天,2019,36(6):55-60.
[2]李世鹏,随欣.固体火箭发动机设计[M].北京理工大学出版社.
[3]金书明,钱家豪,林天一,李德华,许 辉,郑 庆.某大极孔比复合材料壳体结构设计及承压力学特性研究[J].固体火箭技术,47(2):262-268.
[4]王倩,王佳兴,随欣,张亚俊,王宁飞.复合材料壳体固体火箭发动机温度载荷下力学响应分析[J].上海航天,2020,37(6):21-29.
[5]李晔鑫,职世君,王虎干,肖志平.低温点火条件下发动机装药结构完整性分析及验证[J].航空兵器,2020,28(4) :82-87.
[6]宋仕雄.低温点火状态下固体发动机药柱结构完整性分析.南京理工大学[D].2018.
...