一种低故障的钢管扩径头辊装置
期刊: 环球科学 2026年第15期 DOI: 10.67328/BT3431 PDF下载
一种低故障的钢管扩径头辊装置
洪阳
(中石化石油机械股份有限公司沙市钢管分公司)
摘 要:中石化石油机械股份有限公司钢管分公司针对生产过程中1219规格扩径头辊故障率高,影响生产效率与产品质量的问题,通过对现场分析及辊轮的载荷计算,原铜套结构径向载荷为25吨,不满足现场使用的要求。在不改变外部尺寸的前提下,为提高头辊径向载荷,参考调心滚子轴承,设计了一种低故障、径向载荷大的钢管扩径头辊装置,大幅降低了该部件的维修故障时长,提高了扩径机的运行稳定性和钢管生产效率,降低了设备生产成本,同时提高了生产质量。
关键词:直缝埋弧焊管;扩径机;头辊装置;结构优化;
0 引言
随着国民经济的快速发展,我国的油气输送管线建设逐渐加快,所使用的管线管向高强度、高韧性方向发展[1][2]。管道输送是长距离石油天然气输送的主要方式,长输管道使用的钢管主要是螺旋缝埋弧焊管和直缝埋弧焊管[3]。扩径机作为其中极为关键的技术装备,越来越多地得以运用。对焊接后的钢管扩径,可以消除变形、改善尺寸精度、提高钢管的平直度。并且消除残余应力,提高屈服强[4]。
1219扩径头总重约13吨,工作中承受重载、高频往复载荷,头辊为核心执行部件。本文重点介绍了扩径机关键零部件-扩径头辊的作用,同时介绍了扩径头辊导致的常见问题,并设计了一种低故障的钢管扩径头辊装置。
1扩径头结构与头辊工作原理
1.1扩径头整体结构与功能
机械式扩径机是由夹持小车、旋转托辊装置、升降托辊、扩径头、驱动辊等部件组成。
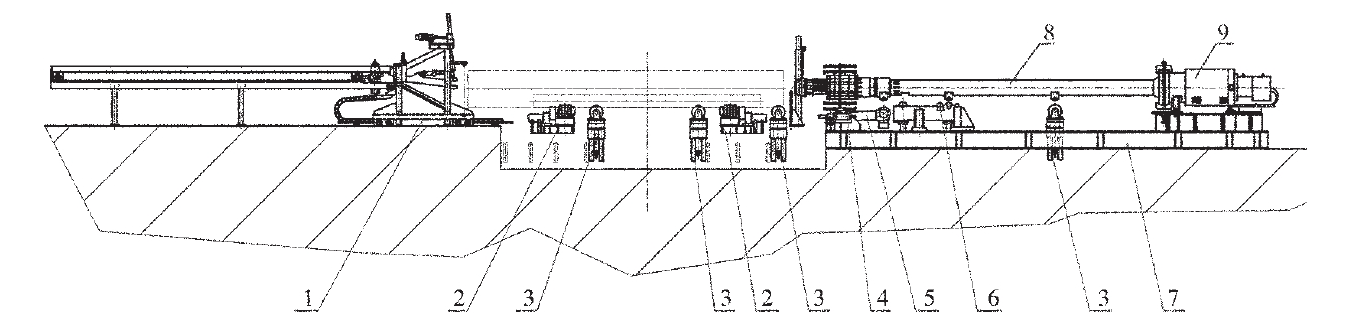
- 夹持小车;2-旋转托辊装置;3-升降托辊;4-扩径头;5-驱动辊;6-测量辊;7-机架8-扩径拉杆;9-扩径主缸
图1 扩径机示意图
机械扩径机依靠扩径杆轴向运动驱动楔形块径向撑开,带动头辊完成对钢管内壁的扩径成型。1219扩径头为大口径扩径专用执行机构,由模具、楔形块、椎体、头辊、定位组件与润滑系统等组成,结构紧凑、载荷大、工况恶劣,对头辊的可靠性提出极高要求。
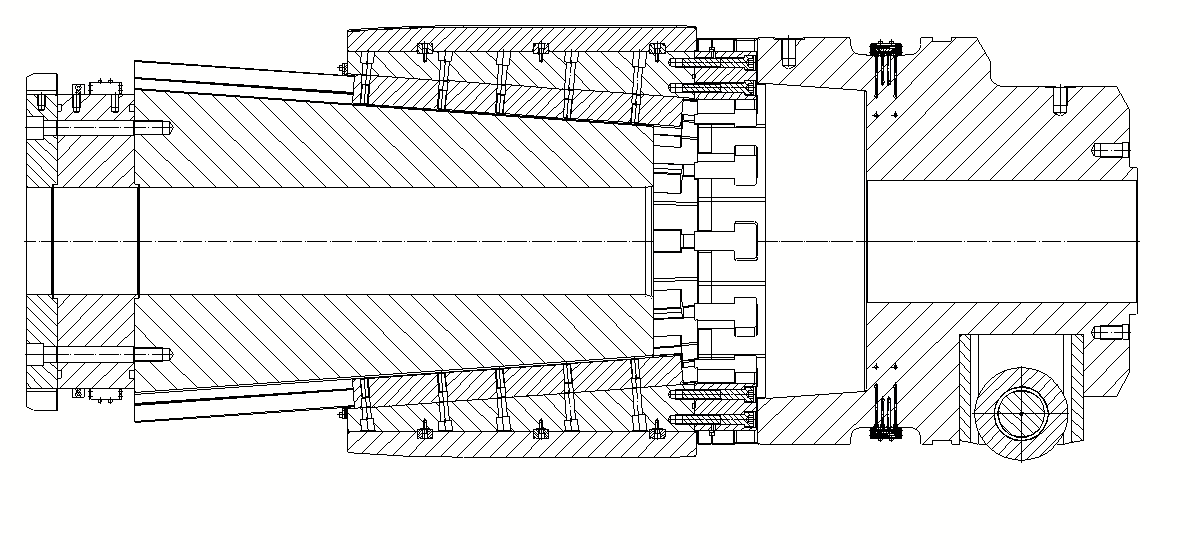 图二 1219扩径头结构图
1.2 头辊的结构
头辊是扩径头直接作用于钢管内壁的关键部件。传统头辊采用铜套滑动支撑结构,由辊轮、铜套、转轴、辊框组成,依靠铜套与轴的滑动副实现转动。
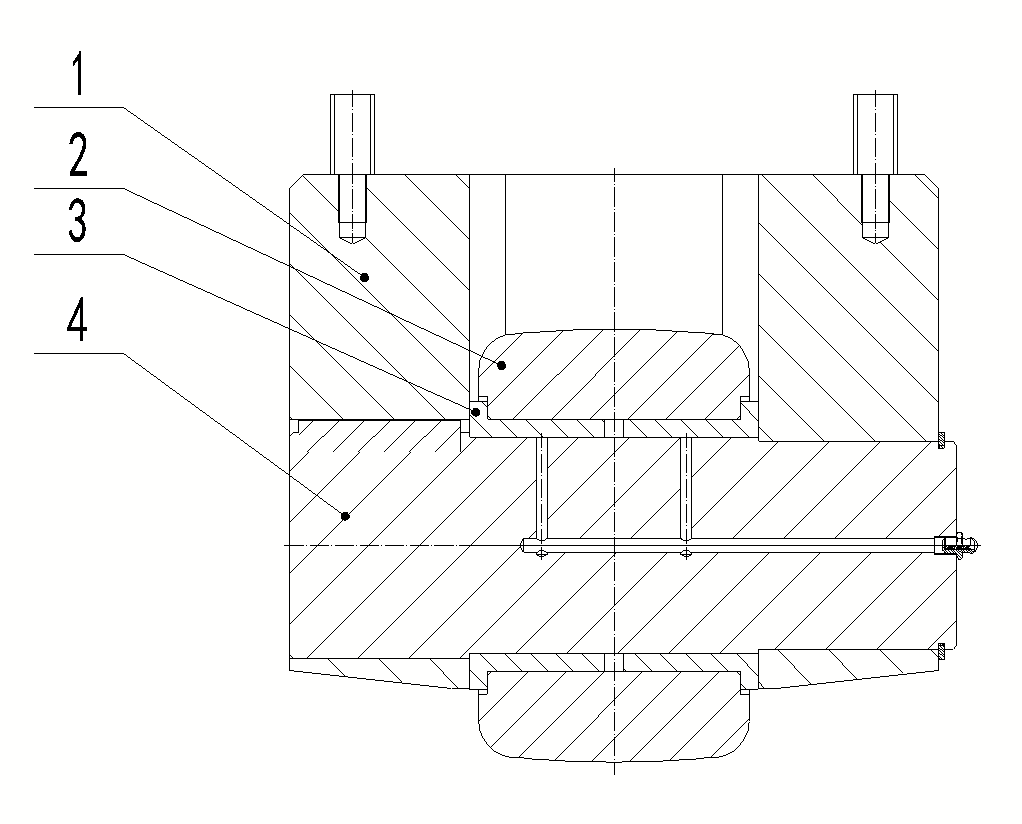
1-辊框;2-辊;3-铜套;4-转轴
图三 头辊结构图
在重载、连续工作条件下,铜套易出现磨损、间隙变大、润滑不足等问题,进而引发卡死、异响导致管壁划伤等问题,影响生产效率,并造成质量问题。
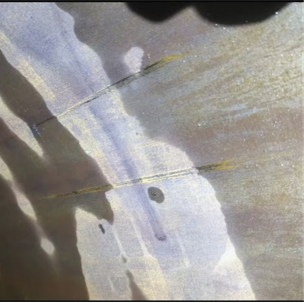
图4 钢管内壁划伤
1.3头辊的核心作用
1.3.1 直接塑性成型,实现管径达标
扩径头径向扩张时,头辊沿钢管内壁做滚动接触延展,使管壁发生可控塑性变形。
1.3.2 校正几何精度,提升管材质量
头辊以对内壁施加均匀滚压力,可有效校正钢管圆度、椭圆度。
1.3.3 消除残余应力,提高管材稳定性
通过扩径头的伸缩和头辊的滚压,释放焊接热应力与冷成型残余应力,降低钢管在后续加工、运输与使用中的变形、开裂风险,提升结构稳定性与承压安全性。
1.3.4 保障内壁质量,减少表面缺陷
头辊采用滚动摩擦方式工作,相较于滑动摩擦可大幅降低对钢管内壁的划伤、拉毛、压痕风险,保证内表面光洁度,减少后续修磨工作量,提高成品一次合格率。
1.3.5 传递重载载荷,维持扩径连续性
头辊需承受来自扩径杆的轴向力、径向撑开力以及钢管的反作用力,在重载、冲击、连续往复工况下稳定传递载荷,保证扩径过程连续、平稳、无卡阻,是设备可靠性的关键载体。
1.4 头辊工作过程与运动特性
钢管扩径时主油缸的动作过程可以概括为主油缸活塞快速动作冲程、慢速动作冲程、保压阶段、快速回程等几个步骤[5]。头辊随椎体径向伸出时与钢管内壁接触受力,每完成一次完整动作需被动滚动,因此,头辊的转动灵活性、承载能力直接决定扩径质量、设备故障率与维修周期,是影响生产线效率的核心薄弱环节。
2 头辊改造
2.1 现场情况
针对故障次数最多的1219头辊进行分析:(铜套接触面比压计算)轴承结构头辊径向载荷F与压强P的关系为:
- 铜套许用压强,材料为ZCuAl10Fe3Mn2,取值20Mpa;
- 铜套内径,0.12m;
d-铜套有效接触长度 0.15m;
载荷系数一般取值为1.5;
所以最大径向载荷为:
计算得出该尺寸下铜套结构形式头辊最大径向载荷为25吨。
沙市钢管厂扩径机使用的28’’~56’’扩径杆单重约25吨,1219扩径头重13吨,因此需要提高头辊的载荷能力以满足使用需求。
2.2改造方案
针对上述问题,不改变外径及安装尺寸的前提下,提高头辊的载荷的能力。滚动轴承的承载能力与轴承类型和尺寸有关,相同外形尺寸下,滚子轴承的承载能力约为球轴承的1.5~3倍,向心类轴承主要用于承受径向载荷[6]。因此选用向心滚子轴承,而向心滚子轴承的径向基本额定动载荷公式为:
-系数;bm-系数;i-滚动体列数;α-接触角;Z-滚动体个数;-滚子直径;-滚子有效长度
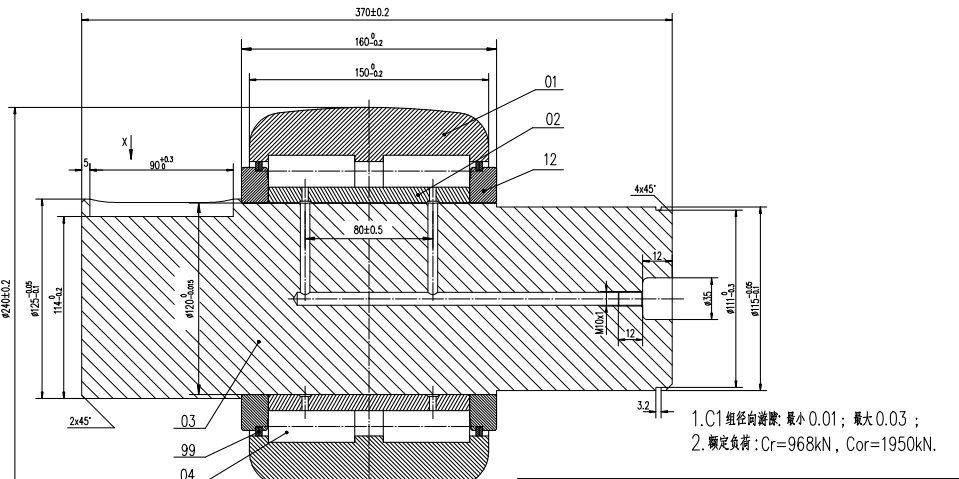
图5 轴承辊
计算得出最大径向载荷为96.7吨。
- 取得的成果及现场应用效果
本低故障扩径头辊装置投入现场使用后,已连续生产1219规格钢管6027根,未出现任何损坏故障,通过与原铜套辊装置的各项指标对比,验证了装置的优化效果,具体对比结果如下:
(1)故障频次大幅降低:,原铜套头辊一年更换16次,新轴承辊装置故障率降至1次/年以下,彻底解决了1219头辊的高频故障问题,实现装置低故障连续运行;
(2)使用寿命大幅延长:原铜套辊装置平均每生产497根钢管即需更换,新装置连续生产6027根仍无损坏,使用寿命提升11倍,大幅减少了停机更换次数。
上述指标表明,本低故障扩径头辊装置有效解决了原装置的核心痛点,实现了降低故障率、延长使用寿命,保障了扩径机的连续稳定运行,减少了设备停机对生产的影响。
4.结论
通过将1219头辊铜套结构改为重载轴承结构,载荷能力提升近3倍,彻底解决易磨损、易卡死问题,故障率大幅降低。本次改造提升产品质量与生产连续性,具备显著工程应用价值。该技术方案可推广至大口径扩径机同类头辊改造,为重型成型设备可靠性提升提供可行路径。
参考文献
李鹤林.油气输送钢管的发展动向与展望[J] .焊管,2004,27(6):1~11.
彭在美.石油天然气输送用钢管的生产技术及发展方向[J] .钢管,2004,33(2):1~5.
刘迟.直缝与螺旋缝埋弧焊管静水压爆破试验结果比较研究[J] .钢管, 2023, 52(6):46-50.
金淼.大口径管线钢管机械扩径工艺实验研究[J] .锻压技术,2001(3):44-46.
刘增强.德国SMS Meer公司机械式扩径机的控制系统及原理[J] .钢管,2012,41(8):6.
机械设计手册编委会.机械设计手册[M] .北京:机械工业出版社,2004:65.
...