射线无损检测工艺参数优化研究
期刊: 环球科学 2026年第18期 DOI: 10.67328/wslwpp2168 PDF下载
射线无损检测工艺参数优化研究
陈波 魏哲男 姜冬 梁佳乐
(国核电站运行服务技术有限公司,上海 200233)
摘要:工业高端装备和精密构件的质量管控,近几年的标准持续提升,射线无损检测属于工业缺陷检测中的核心技术,诸如压力容器、钢结构、精密铸件等工业构件,内部缺陷排查均依赖射线无损检测技术。射线无损检测技术成像原理为射线穿透介质后衰减,借助差异形成图像,工艺上关键的参数涉及射线源参数、几何透照布置参数、散射辐射控制参数、工件与工艺辅助参数等,各参数之间如果匹配精度到位,图像清晰度和缺陷识别的准确率就能有所保障。传统检测工艺通常由操作人员依据经验设定参数,容易引发图像噪声偏大、缺陷漏检误检、检测效率低的连锁问题,因此,对射线无损检测工艺参数进行优化尤为关键。
关键词:射线无损检测;工艺参数;优化策略
引言:精准优化射线无损检测工艺的各个参数,能够减少人工经验造成的检测偏差,对于工件内部的微小裂纹、气孔和夹杂等缺陷,检出精度也会明显提升,在缩短检测作业周期缩短的同时,削减耗材损耗与工业质检成本。推动射线无损检测技术从经验化操作,向标准化精准化智能化方向转型,契合高端制造业高质量发展与工业质检精细化升级的整体趋势,具备广阔的工业推广价值与持续的技术升级空间。
一、射线无损检测工艺参数的影响因素
(一)射线发生设备输出性能状态
射线发生设备的核心输出指标,关系到检测工艺参数的适配标准,管电压数值一旦发生波动,射线穿透能力就会随之变化,稳定性出现偏差,透照厚度参数也容易出现错漏。从管电流方面来看,输出大小直接作用于辐射剂量强度,剂量参数基本随电流动态浮动,同步性比较明显,焦点尺寸属于设备固有性能,焦距偏差会拉低成像清晰度工艺参数,设备运行时长的增加会导致机身温升,温升反过来干扰射线输出的均匀性,设备老化损耗则削弱输出稳定性。
(二)检测成像介质与环境耦合条件
胶片的自身属性是工艺参数的基础影响条件,胶片感光度的差异会改变曝光时长的工艺设定参数,胶片的分辨率性能,直接限定缺陷检测的精度参数,胶片存放受潮或磨损会弱化成像效果。此外,检测现场的环境温度会影响胶片感光成像的反应速率,环境湿度变化干扰射线与胶片的耦合效果,现场粉尘、气流等环境杂质,导致射线传播能效被削弱,加之海拔气压的环境差异,容易改变射线传播损耗参数,总体来看,环境与胶片的适配状态不同,会形成差异化的检测工艺参数基准。
二、射线无损检测工艺参数的优化
(一)射线源参数的优化
在优化射线源参数方面,主要从管电压、管电流和曝光时间,以及焦点尺寸几个维度出发,整个过程参照NB/T 47013.2-2015承压设备射线检测规范,工件应当被有效穿透,在这一前提下,管电压尽量低一些,避免电压升高后图像对比度会下降,针对12mm厚的钢质工件透照工况,标准限值以内的管电压应当控制在140kV以下,在穿透能力和缺陷分辨力之间取一个平衡,不能采用盲目抬升电压的方式获得穿透效果。在管电流方面,应与曝光时间配合,以曝光量mA·min为核心做匹配优化,设备允许的区间中优先用3—5mA,时间随之灵活调整,焦距在700mm时,AB级总曝光量不低于15mA·min。焦点尺寸方面是为了控制几何不清晰度,AB级工况下一般用2.5mm或更小焦点,在散热条件许可的前提下焦点尽量做小,图像几何模糊会减轻,细小缺陷更容易发现,小焦点功率上限低,应当防控射线源过载损坏,整套参数通过标准曝光曲线进行校准,确保射线原本体参数最优匹配。
几何透照布置参数优化
几何透照布置参数的优化,基本是围绕焦距、工件到射线源的距离以及透照角度进行,旨在控制几何不清晰度,提升缺陷检出能力。焦距方面,不能只按理论最小焦距选择,结合工程试验来看,焦点尺寸2.5mm,源-工件距离选择500mm,几何不清晰度可以被压在0.06mm以内,同时单次有效透照范围扩大,兼顾检测效率和成像质量。透照角度应尽量让射线束主轴线垂直于受检焊缝平面,试验显示角度一旦大于15°,面状缺陷投影会被明显拉长,对比度也随之下降,漏检风险也会提升,常规工况下一般不大于12°。
散射辐射控制参数优化
射线无损检测中的散射辐射控制优化,本质上是散射线干扰的抑制问题,从滤光板、屏蔽防护去调整工艺参数,成像清晰度以及缺陷检测的精准度就能有明显提升。滤光板方面,需要依据工件厚度和射线源类型,
去适配对应规格的金属滤光板,把射线里那些低能杂散射线滤一些,工件边缘散射和漫散射干扰也能被削弱,无效辐射能量被过滤后透射性和对比度之间能平衡下来,低能射线引起的图像雾化问题也得以规避。
滤光板的选择
透照厚度(mm) | 滤光板厚度(铅)(mm) |
E≤40 | 0.5 |
40<e≤60 | 1 |
60<e≤80 | 1.5或2(用于碳钢或低合金钢)、2(用于不锈钢) |
e>80 | 2 |
在屏蔽与背散射防护方面,在检测探测端背部要加装专用防护板材,用来拦截工件后方与周边环境的背散射辐射,另外,精准准直结构能将有效照射区域限定起来,无效辐射覆盖范围缩小之后,从源头上减少散射辐射生成量,背散射伪缺陷影像自然被杜绝。
(四)工件与工艺辅助参数优化
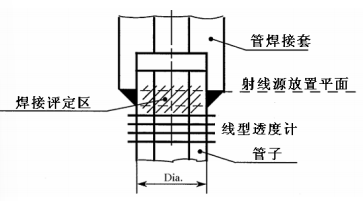
射线无损检测工艺优化,可以从三项辅助参数上实施,工件预处理、像质计摆放、双胶片或多胶片法,分别进行精细化调控之后,胶片底片成像质量和缺陷检出精度能明显提升。从表面预处理视角分析,重点在于清理焊缝和母材表面的杂质,氧化皮、焊渣、锈蚀、油污这类杂质必须处理干净,避免形成影像伪缺陷。针对焊缝余高过高的问题,应当将凹凸不平部分修平整一些,相应地提高射线穿透均匀度,胶片感光成像也会更稳。在像质计摆放这一方面,一般是把线型像质计贴在射线源侧,选择透照灵敏度最弱的位置,靠近焊缝端部,细丝要与焊缝走向保持垂直,丝体完整才能准确反馈实际灵敏度。摆错位置或是贴合不严,灵敏度判定失真就无法避免。承插焊缝按照下图的所示的方法进行像质计摆放。
双胶片或多胶片法适用于照相条件恶劣、不宜重复透照的场合,以及厚度差较大的部件或焊缝、结构厚度差偏大的工件。由于一次透照范围内透照厚度差异较大,常规单胶片透照易造成底片薄区黑度过高、厚区黑度过低,导致对比度和灵敏度下降,甚至出现缺陷漏检。采用双胶片或多胶片法时,可在同一暗盒中放置两张或两张以上感光度不同的胶片,或配合不同增感屏、采用叠加观察方式进行一次曝光,使较薄部位和较厚部位分别获得适宜评定的底片黑度,从而扩大有效厚度宽容度,保证检测灵敏度和评定可靠性。
三、结束语
射线无损检测技术对构件内部缺陷的识别能力强,成像效果如何,以及缺陷判定是否精准,取决于工艺参数的选择,只有科学调整工艺参数,才能减少图像伪影,提升检出可靠性。现场环境以及构件材质厚度的差异,均会干扰检测结果,技术人员应结合现场情况,剖析影响射线无损检测技术工艺参数的各类因素,通过优化工艺参数,确保工艺参数灵活适配,以便于持续完善检测工艺体系,为各类工业构件的质量安全提供更牢靠的技术依托。
参考文献:
[1]王浩龙,茹媛博,赵旭坤.给排水压力管道射线无损检测质量管理研究[J].中国设备工程,2025,(23):176-178.
[2]李程,刘俊华,谭轶童,等.X射线无损检测技术的防护研究[J].电器工业,2020,(2):62-65.
[3] NB/T 47013.2-2015 承压设备无损检测第2部分射线检测
[4] RCC-M-2007 压水堆核岛机械设备设计和建造规则
...