汽车双离合变速器滚针轴承保持架断裂失效分析与优化研究
期刊: 环球科学 2026年第09期 DOI: 10.67328/wslwpp1838 PDF下载
汽车双离合变速器滚针轴承
保持架断裂失效分析与优化研究
王星星
(常州光洋轴承股份有限公司 江苏 常州 213000)
摘 要:某 7 速湿式双离合变速器(7DCT)四挡滚针轴承塑料保持架在动态耐久试验出现 20%台架试验失效率的断裂故障。针对该批量可靠性风险,本文采用外观断口分析、尺寸测量、注塑短射验证、高低温老化台架试验相结合的综合失效分析方法,查明故障原因为保持架轴向间隙偏大引发端面异常摩擦、周向间隙过小产生周期性挤压应力,叠加窗口 R 角应力集中,多因素耦合引发疲劳断裂。从材料升级、间隙匹配优化、窗口结构、注塑浇口布局提出成套改进方案,并完成 404 h 老化加减速台架验证;将改进方案横向推广至同项目其余 10 款同系列轴承,累计生产交付 200 余万台份,后续未再出现同类失效。研究成果可为双离合变速器塑料滚针保持架可靠性设计与故障排查提供工程借鉴。
关键词:双离合变速器;滚针轴承;保持架;疲劳断裂;间隙匹配优化;可靠性
Failure Analysis and Optimization Research on Cage Fracture of Needle Roller Bearing in Automotive Dual‑Clutch Transmission
Wang Xingxing
(Changzhou NRB Bearing Co., Ltd., Changzhou Jiangsu 213000, China)
Abstract:A fracture failure with 20% bench‑test failure rate occurred on the plastic cage of 4‑gear needle roller bearing for a 7‑speed wet dual‑clutch transmission (7DCT) during dynamic durability test. Aiming at this batch reliability risk, a comprehensive failure analysis method combining appearance‑fracture observation, dimensional measurement, injection‑molding short‑shot verification and high‑low‑temperature aging bench test was adopted in this paper. It is identified that the fracture originates from coupled multi‑factor fatigue failure: excessive axial clearance of the cage induces abnormal end‑face friction, too small circumferential clearance generates periodic extrusion stress, together with stress concentration at window R‑corner. A complete set of improvement schemes are proposed from material upgrading, clearance matching optimization, window‑structure modification and injection‑molding gate layout optimization, which have been verified by a 404 h aging acceleration‑deceleration bench test. The improved schemes have been extended to other 10 bearings of the same series in the project. More than 2 million sets have been produced and delivered cumulatively, and no similar failure has occurred afterwards. The research results can provide engineering reference for reliability design and troubleshooting of plastic needle‑roller bearing cages for dual‑clutch transmissions.
Key words: dual‑clutch transmission; needle roller bearing; cage; fatigue fracture; clearance‑matching optimization; reliability
0 引言
双离合变速器(DCT)因其传动效率高、换挡平顺、燃油经济性好等优点,已成为乘用车自动变速器的主流技术路线之一。在7速湿式双离合变速器(7DCT)中,滚针轴承作为换挡同步机构的关键支撑部件,其运行可靠性直接影响变速器的使用寿命和整车安全性。保持架是滚针轴承的核心零件之一,主要作用是隔离滚针、保证滚针间距均匀、防止滚针脱落并引导滚针在非承载区正确运动。保持架一旦发生断裂,将导致滚针散落、轴承卡死,进而引发变速器严重故障。
某型7DCT变速器在进行动态耐久试验过程中,10台试验样件中有2台在100%完成试验后拆解时发现四挡滚针轴承保持架断裂。该问题暴露出保持架在设计、制造及装配环节可能存在的可靠性隐患,若不及时查明原因并采取有效措施,将对项目量产进度和产品质量造成重大影响。本文以该失效件为研究对象,通过系统的试验检测和机理分析,查明保持架断裂的根本原因,并提出针对性的优化改进措施,为同类产品的可靠性设计提供参考。本文作者针对该台架暴露的保持架批量失效风险,主导开展全维度失效分析,定位根本原因并制定综合优化方案,完成试验验证与产品批量迭代。
1 试验概况与问题描述
1.1 试验对象
本次研究对象为某型7DCT变速器四挡滚针轴承组件,型号KIR375025/YA,属于带内圈的滚针轴承组件。该轴承主要由内圈、滚针和保持架组成,其中保持架采用工程塑料注塑成型,采用玻纤增强聚酰胺TW241F6,滚针直径φ2.5 mm,长度21.3 mm,共35枚。
1.2 试验条件
动态耐久试验是变速器台架可靠性验证的重要项目,用于模拟整车换挡交变冲击工况;高低温老化试验用于模拟变速器全生命周期温度老化服役条件。试验加载力为6.3 kN,工况循环为:加速 5 s— 维持 10 s— 减速 5 s,试验覆盖常规轴和锥度轴两种安装状态。此外,为验证材料耐老化性能,部分样件先进行-40 ℃低温浸泡48 h和+150 ℃高温浸泡48 h的老化处理后再进行加减速试验。
1.3 失效现象
动态耐久试验完成后拆解,发现四挡滚针轴承保持架发生断裂(如图1所示)。失效件保持架有两个位置断裂:断裂位置1位于第10个窗口,断裂位置2位于第27个窗口。此外,在第18个窗口的未标识面发现有裂纹,标识面无异常。在10台试验样件中,共有2台出现四挡保持架断裂,台架试验失效率达20%,问题较为严重,该失效率为本次动态耐久台架试验样本下的试验失效率,不等同于市场量产失效率。
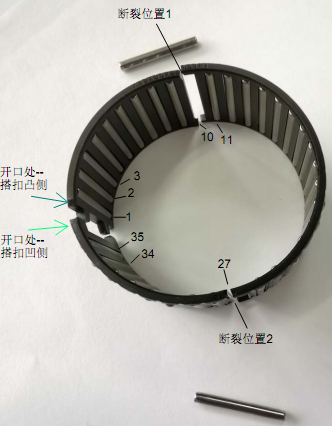
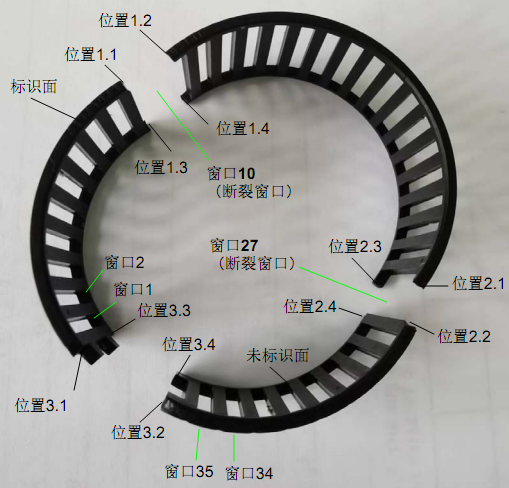
图1 失效保持架断裂位置实物照片 图2 失效保持架窗口裂纹位置标识
2 失效分析
2.1 外观检查
对失效送检样件进行系统的外观检查,分别从滚针、内圈和保持架三方面进行观察分析。
(1)滚针外观检查。将两批次试验件滚针及库存件滚针进行对比。结果显示:两次试验后滚针两端(有修形部位)均光亮、无接触痕迹,中部均有运转痕迹;库存件滚针两端与中部均光亮,无运转痕迹。滚针两端部外观未发现异常,说明滚针在轴承运转过程中主要承受中部径向载荷,端面未发生明显接触磨损。
(2)内圈外观检查。内圈滚道表面光滑,无明显剥落、点蚀或烧蚀现象;内圈外观状态正常,排除了因内圈失效导致保持架断裂的可能性。
(3)保持架外观检查(如图2所示)。对保持架进行周向、端面、外径面、内径面及窗口端面的多维度观察:
①周向观察:断裂位置1(窗口10)的位置1.1~1.4和断裂位置2(窗口27)的位置2.1~2.4均有接触痕迹;开口位置3.1~3.4也有周向接触痕迹。周向接触痕迹表明保持架在运转过程中承受了异常的周向挤压载荷。
②端面观察:位置1.1~1.3无接触痕迹,位置1.4有接触痕迹;位置2.1~2.2无接触痕迹,位置2.3~2.4有接触痕迹;位置3.1~3.4均有接触痕迹。端面接触痕迹主要集中在非标识面,提示保持架可能与齿毂端面油槽发生了异常摩擦。
③外径面与内径面观察:窗口10的位置1.3、1.4处窗口端面有明显挤压痕迹,其余位置窗口端面无异常。窗口端面的挤压痕迹表明滚针对保持架窗口产生了异常的轴向挤压作用。
④窗口端面观察:各窗口对应两端均有与滚针端面接触的痕迹,说明滚针在保持架窗口内存在轴向窜动,滚针端面与保持架窗口端面发生了接触摩擦。窗口18的未标识面有裂纹,且有裂纹一侧的挤压痕迹比另一端严重。
2.2 断口形貌分析
对两批次试验件及优化件的断口形貌进行对比分析:
(1)批次1试验件:断口处粗糙,呈现典型的疲劳断裂特征。
(2)批次2试验件:断口1.1、1.2处不粗糙,旁边窗口过梁(隔梁)明显粗糙明显粗糙;断口1.3、1.4处不粗糙;断口2.1、2.2处不粗糙;断口2.3、2.4处明显粗糙,旁边过梁不粗糙。断口形貌的不均匀性说明断裂过程经历了疲劳裂纹萌生、扩展和最终瞬断的多个阶段。
(3)优化件:标识面挡边及过梁明显粗糙;未标识面挡边及过梁有些部位明显粗糙,有些部位不粗糙。
塑料疲劳断口粗糙区域为疲劳扩展区,平整光滑区域为瞬时断裂区,以此判断裂纹起源位置。综合断口分析,保持架断裂属于疲劳断裂,周向接触痕迹是保持架断裂后引起的,说明在试验拆解前保持架已发生断裂。断裂起源于非标识面的窗口边缘,与该面存在的异常摩擦和应力集中密切相关。
2.3 尺寸检测
对失效件的滚针、保持架和内圈进行全面尺寸检测,检测结果如表1所示。
表1 滚针尺寸检测结果
检测项目 | 单位 | 标准值 | 试验后检测结果 | 判定 |
直径 | mm | φ2.5(0/-0.007) | φ2.496~φ2.498 | 合格 |
长度 | mm | 21.3(0/-0.33) | 21.08~21.18 | 合格 |
滚针直径 分组公差 | mm | 0.002 | 0.002 | 合格 |
圆度 | μm | 1 | 0.69~0.99 | 合格 |
粗糙度 | μm | 0.2 | 0.045~0.076 | 合格 |
修形量 | mm | 0.002~0.009 | 0.0030~0.0050 | 合格 |
端面跳动 | mm | 0.08 | 0.02~0.05 | 合格 |
注:为滚针装配分组控制的直径差值。
滚针尺寸检测结果表明,试验后所有滚针(包括断裂窗口掉落的10#、27#滚针和未断裂窗口的滚针)的直径、长度、分组差、圆度、粗糙度、修形量及端面跳动均在标准范围内,尺寸合格。
表2 保持架、内圈尺寸检测结果
零件 | 检测项目 | 单位 | 标准值 | 检测结果 | 判定 |
保持架 | 窗口长度 | mm | 21.4(+0.15/0) | 21.52~21.53 | 合格 |
保持架 | 窗口兜孔 | mm | 2.65±0.05 | 2.65±0.05 | 合格 |
保持架 | 窗口R角 | mm | R0.2 | 部分有 /部分无 | 不规则,需优化 |
保持架 | 轴向间隙 | mm | – | 0.34 | 偏大 |
保持架 | 周向间隙 | mm | – | 0.073~0.08 | 偏小 |
内圈 | 粗糙度 | μm | 0.2 | 0.051 | 合格 |
内圈 | 直线度 | mm | 0~0.004 | 0.0038 | 合格 |
内圈 | 高度 | mm | 25(+0.06/0) | 25.027/25.032 | 合格 |
注:原设计未明确规定轴向、周向间隙设计限值,为本次失效分析实测得到。
(1)保持架窗口R角:部分窗口有R角、部分窗口无R角,窗口R角一致性差,需要优化。窗口R角不规范会导致应力集中,降低保持架窗口的疲劳强度。
(2)保持架轴向间隙检测结果为0.34 mm,明显偏大。保持架开口处轴向间隙偏大,可能导致保持架与齿毂端面油槽发生异常摩擦,长期运行撞击后轴承运转异常,使保持架受力异常,最终造成断裂。
(3)保持架周向兜孔间隙检测结果为0.073~0.08 mm,明显偏小,轴承受载滚动时滚针对保持架过梁产生持续交变挤压载荷,是塑料保持架疲劳开裂的关键诱因。
(4)内圈的各项尺寸检测结果均合格,排除了内圈尺寸超差导致保持架断裂的可能性。
2.4 注塑工艺验证
为排查保持架断裂是否由注塑工艺缺陷(如注不满、熔接痕等)引起,对保持架进行了注塑验证。通过短射试验分析注塑填充顺序,结果显示(如图3所示):失效样件的断裂位置(窗口10和窗口27)是优先注塑完成的部位,而窗口15和31~35是还未注塑完成的位置。因此,可以排除断裂位置因注不满导致强度不足的情况。此外,窗口18(有裂纹位置)也属于优先注塑完成区域,说明该窗口裂纹并非由注塑填充不足引起。
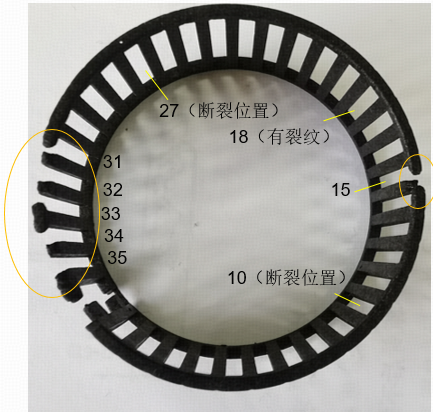
图3 保持架注塑短射试验填充顺序试验结果
2.5浮纤验证
针对保持架表面疑似浮纤现象进行了专项验证。浮纤是玻纤增强塑料注塑件常见的表面缺陷,一般目视检查呈白色,手感触摸后有物质掉落。验证方法为:将保持架在约290 ℃高温下加热3 h,观察玻纤外露情况并用手触摸检查是否有物质掉落。结果显示:经过高温加热后玻纤外露,用手触摸后有物质掉落;未加热的保持架未发现有物质掉落。NRB(常州光洋轴承股份有限公司自研供货样件)件在250 ℃下加热1~3 h后外观均无明显差异。在本次失效案例中,样件常温状态下无明显浮纤脱落,浮纤不是保持架断裂的主导因素;但高温工况下浮纤会造成局部强度削弱,生产过程仍需严格控制浮纤缺陷。
3 老化与加减速试验验证
为验证保持架材料的耐老化性能及优化前后轴承的运行可靠性,开展了系列老化加减速试验验证(与动态耐久模拟整车换挡交变冲击加载工况不完全等同)。
3.1 优化前轴承老化加减速试验
将优化前滚针轴承先进行-40 ℃低温浸泡48 h和+150 ℃高温浸泡48 h的老化处理,然后在加载力6.3 kN、加减速循环5 s-10 s-5 s条件下进行加减速试验,每72 h拆解检查一次。试验结果如表4所示。
表4 优化前轴承老化后加减速试验结果
试验时间 | 检查结果 | 保持架状态 |
72 h | 拆解检查 | 未发现断裂 |
144 h | 拆解检查 | 未发现断裂 |
216 h | 拆解检查 | 未发现断裂 |
288 h | 拆解检查 | 未发现断裂 |
360 h | 拆解检查 | 未发现断裂 |
该老化加减速台架下优化前样件历经 360 h 试验未发生断裂,而原变速器动态耐久试验却出现保持架断裂失效,说明在本次老化加减速台架试验条件下,单纯高低温材料老化不是保持架断裂的直接诱因,失效根源来自结构间隙匹配缺陷。
3.2 优化前后轴承对比加减速试验
为验证优化措施的有效性,将优化前、后滚针轴承各1套同时装机进行加减速试验对比。试验分为常规轴和锥度轴两个阶段,加载力6.3 kN,加减速循环5 s-10 s-5 s。
(1)常规轴试验:开展常规轴工况试验,运行37.5 h后拆解检查,优化前、后保持架均未发现断裂。继续试验累计运行95 h后拆解检查,优化前、后保持架均未发现断裂。
(2)锥度轴试验:更换为锥度轴后继续试验。运行24 h后拆解检查,优化前、后保持架均未发现断裂,但优化前样件端面比优化后样件端面接触痕迹深。继续运行至90.5 h(24 h+66.5 h)后拆解检查,优化前、后保持架均未发现断裂,优化前样件端面接触痕迹仍比优化后样件端面深,优化前样件、优化后样件保持架与滚针端面接触痕迹均无异常。
3.3 老化后锥度轴对比试验
将优化前、后轴承各一套先进行-40 ℃/48 h和+150 ℃/48 h老化处理,然后在锥度轴条件下进行加减速试验。试验结果如表5所示。
表5 老化后锥度轴加减速对比试验结果
累计试验时间 | 优化前保持架 | 优化后保持架 | 备注 |
144 h | 未断裂 | 未断裂 | — |
308 h | 未断裂 | 未断裂 | — |
404 h | 未断裂 | 未断裂 | 优化前样件端面接触痕迹较深 |
经过404 h老化加减速试验验证,优化前、后保持架均未发生断裂。优化后保持架端面接触痕迹比优化前浅,说明优化措施有效改善了保持架的受力状态,降低了保持架与齿毂端面的异常摩擦。
4 失效机理分析
综合外观检测、尺寸检测、台架试验结果,该塑料保持架断裂属于多因素耦合下的疲劳断裂故障。根本原因为设计阶段轴向、周向间隙匹配不合理;窗口 R 角不规范属于重要促进因素;材料老化、注塑浮纤并非本次失效的诱发因素。
(1)轴向间隙偏大导致异常摩擦。保持架轴向间隙为0.34 mm(原设计未规定该间隙的设计阈值),明显偏大。在变速器运转过程中,保持架在轴向力作用下产生较大的轴向窜动,使保持架非标识面与齿毂端面油槽发生异常摩擦。长期运行撞击后,轴承运转状态恶化,保持架受力异常,在窗口边缘产生疲劳裂纹。外观检查中位置1.4、2.3~2.4(非标识面)端面的接触痕迹以及窗口18非标识面的裂纹均印证了这一机理。
(2)周向间隙偏小导致周期性挤压。滚针轴承组件放入标准外圈后实测最小周向间隙仅为0.073~0.08 mm(原设计未规定该间隙的设计阈值)。周向间隙严重偏小使滚针在运转过程中对保持架窗口过梁产生周期性挤压载荷,保持架过梁长期承受交变弯曲应力,在应力集中部位(窗口R角不规范处)萌生疲劳裂纹并逐步扩展,最终导致断裂。外观检查中断裂位置周向的接触痕迹和开口位置3.1~3.4的周向接触痕迹均支持这一分析。
(3)窗口R角不规范加剧应力集中。保持架部分窗口有R角、部分窗口无R角,R角一致性差。窗口边缘无R角或R角过小会导致严重的应力集中,在交变载荷作用下成为疲劳裂纹的萌生源,加速保持架断裂进程。
综上所述,保持架断裂是轴向间隙偏大、周向间隙偏小和窗口R角不规范等多因素耦合作用的结果。其中,轴向间隙偏大导致的异常摩擦和周向间隙偏小导致的周期性挤压是主要原因,窗口R角不规范是促进因素。动态耐久试验中10台有2台发生断裂(20%台架试验失效率),说明该问题具有一定的批量性风险,必须从设计源头进行优化改进。
5 优化措施与验证
基于失效机理分析,从材料、结构设计和注塑工艺三个方面提出综合优化措施:
5.1 材料升级
保持架材料由原材料升级为TW200F6。TW200F6是一种高性能玻纤增强聚酰胺材料,具备更高的疲劳韧性、热氧老化性能,适配湿式双离合变速器热油长期工作环境。材料升级可提高保持架的疲劳强度和抗冲击能力,从材料层面提升保持架的可靠性裕度。
5.2 间隙优化
(1)轴向间隙调整:优化保持架窗口长度和滚针长度的匹配关系,将保持架轴向间隙控制在合理范围0.05~0.2 mm内(该间隙阈值是结合台架试验结果确定,后续可通过有限元仿真进一步校核边界),减小保持架的轴向窜动量,避免保持架与齿毂端面油槽发生异常摩擦。
(2)周向间隙调整:优化开口间距,将滚针轴承组件放入标准外圈后周向间隙从0.073~0.08 mm提升至0.3~0.8 mm内(该间隙阈值是结合台架试验结果确定,后续可通过有限元仿真进一步校核边界),消除滚针对保持架过梁的周期性挤压,降低保持架的交变弯曲应力。
5.3 注塑工艺优化
调整浇口数量及位置,优化注塑填充流程,改善保持架各部位的熔接痕分布和分子取向,提高保持架结构的均匀性和一致性。合理的浇口布局可以减少熔接痕对保持架强度的削弱,避免因注塑工艺缺陷导致的局部强度不足。
5.4 窗口R角优化
统一保持架窗口R角设计,将所有窗口R角规范为R0.2~0.4,消除部分窗口无R角的现象。规范的窗口R角可以有效降低窗口边缘的应力集中系数,提高保持架窗口的疲劳强度,延缓疲劳裂纹的萌生和扩展。
5.5 优化验证结果
优化样件完成试制并交付客户开展台架验证。通过常规轴37.5 h+95 h、锥度轴24 h+66.5 h以及老化后锥度轴144 h+308 h+404 h等多轮加减速试验验证,优化后保持架在所有试验节点均未发生断裂,且端面接触痕迹比优化前明显减轻。试验结果表明,综合优化措施有效改善了保持架的受力状态,显著提升了保持架的运行可靠性。
6 结论
本文针对某型7DCT变速器动态耐久试验中出现的四挡滚针轴承保持架断裂问题,通过系统的失效分析和试验验证,得出以下主要结论:
(1)失效件滚针、内圈的各项尺寸均合格,保持架轴向间隙偏大(0.34 mm),周向间隙严重偏小(最小0.073~0.08 mm),窗口R角不规范,是保持架断裂的主要设计缺陷。
(2)保持架断裂属于疲劳断裂,是轴向间隙偏大导致的异常摩擦与周向间隙偏小导致的周期性挤压耦合作用的结果,窗口R角不规范是促进因素。断裂起源于非标识面窗口边缘,与该面的异常摩擦和应力集中密切相关。
(3)注塑验证排除了断裂位置注不满的可能性,浮纤不是导致断裂的主要原因,单纯的材料老化也不是断裂的直接诱因。
(4)提出的材料升级(TW200F6)、轴向与周向间隙优化、浇口布局调整和窗口R角规范等综合改善措施,经404 h老化加减速试验验证有效,优化后保持架未发生断裂,端面接触痕迹明显减轻。台架验证仅代表试验室工况验证,批量落地后依靠 200 余万台份市场实际交付进一步验证可靠性。
(5)本研究建立 “外观检测‑尺寸测量‑工艺验证‑台架试验‑机理分析‑优化改进” 的轴承保持架失效分析工作流程,可为同类变速器滚针轴承可靠性设计与质量问题排查提供参考。本次优化方案横向推广至该项目其余 10 款同系列轴承,累计生产交付 200 余万台份,台架耐久及市场售后均未再出现保持架断裂故障,规避潜在批量返修风险,保障项目顺利量产。
7 展望
后续可进一步开展仿真分析,通过有限元仿真计算不同轴向、周向间隙下保持架窗口应力分布,同时引入玻纤取向、高低温老化对应的材料性能参数,实现间隙参数仿真预判,减少台架迭代次数。
参考文献
[1] 滚动轴承 保持架 技术条件: GB/T 307.3—2017[S]. 北京: 中国标准出版社, 2017.
[2] 王玖, 刘忠伟. 汽车变速器滚针轴承失效分析及改进[J]. 轴承, 2020(5): 38-42.
[3] Harris T A, Kotzalas M N. Rolling Bearing Analysis[M]. 5th ed. Boca Raton: CRC Press, 2006.
[4] 陈龙, 夏新涛. 滚动轴承疲劳寿命与可靠性研究进展[J]. 机械工程学报, 2019, 55(10): 1-12.
[5] 李兴林. 滚动轴承性能测试与评价[M]. 北京: 机械工业出版社, 2018.
[6] 张文虎, 王勇. 双离合变速器关键技术及发展趋势[J]. 汽车工程, 2021, 43(3): 305-314.
[7] 赵联春, 蒋书彬. 汽车轮毂轴承单元保持架断裂失效分析[J]. 轴承, 2018(8): 45-49.
[8] 濮良贵, 纪名刚. 机械设计[M]. 9版. 北京: 高等教育出版社, 2013.
[9] 钟掘. 现代机械设计方法与应用[M]. 北京: 机械工业出版社, 2020.
[10] 中国汽车工程学会. 汽车变速器设计手册[M]. 北京: 北京理工大学出版社, 2019.
...