一种用于轨道交通车辆关键部件的开口销快速拆卸工装设计
期刊: 环球科学 2025年第22期 DOI: 10.67328/wslwpp2216 PDF下载
一种用于轨道交通车辆关键部件的开口销快速拆卸工装设计
李悦 林晓磊 万玉峰 徐立超 张建政
中车青岛四方机车车辆股份有限公司 266000
摘要:针对轨道交通车辆齿轮箱吊杆、车钩安装座、车下设备安装等关键部位开口销传统拆卸方法效率低、空间受限、安全隐患突出的问题,设计了一种专用快速拆卸工装。实现对开口销的直接、高效、无损拔除。设计了耐油污、防滑脱的模块化夹头以适应不同规格。通过现场模拟实验验证,该工装能将拆卸效率提升,显著降低劳动强度与安全风险,对缩短车辆检修停时、保障运维安全具有重要实用价值。
关键词:轨道交通;开口销;快速拆卸;齿轮箱吊杆;车钩;车下设备;工装设计
一、引言
在轨道交通车辆的转向架、车钩连接及车下设备(如蓄电池箱、制动控制单元)安装等关键部位,开口销作为至关重要的防松元件被广泛应用,尤其是在齿轮箱吊杆安全销、车钩连接销及各类安装螺栓的锁紧中。其可靠性直接关系到行车安全。在日常维护、高级别修程(如架修、大修)或故障处理中,拆卸这些开口销是必不可少的作业环节。然而,现场作业环境通常极为苛刻:空间极其狭小(如吊杆与构架之间)、存在严重油污与锈蚀、且对作业安全与效率要求极高。
二、工装总体设计针对性与工作原理
2.1本工装设计重点针对三大典型场景:
齿轮箱吊杆开口销:作业空间径向受限严重。要求工装径向尺寸小,夹头能抓牢被销脚。
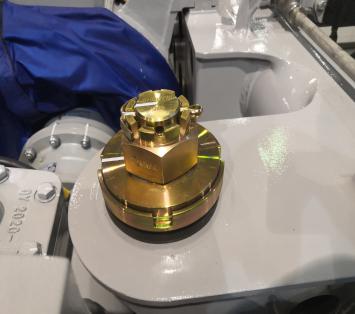
采用开口销包紧螺母的方式防松
图1开口销示意图
车钩连接销开口销:销子尺寸通常较大,拆卸力需求高,且作业位置可能不便观察。要求工装输出力大,操作手感清晰,具备“盲操作”可行性。
车下设备安装开口销:型号规格多样,分布位置杂。要求工装夹持范围可调,且整体轻便,便于携带和在不同位置灵活使用。
2.2工作原理及结构设计
首先用手钳将折弯的开口销并拢并调整好开口销的方向,通过一个外力将开口销从安装位置拔出。根据此要求初步构想该工装主要有四部分组成,分别是U型底座、螺旋杆万向转换头、手柄组成;将U型底座放置在吊杆的压盖端面,使其与螺母、压盖保持密贴的状态;用插销将万向头与开口销连接好,用手摇动手柄,利用螺旋杆的拉力轻松将吊杆的开口销取出。
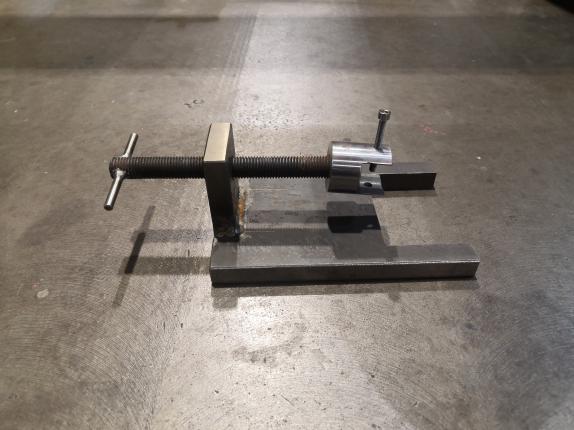
图2 工具示意图
该工装在现车使用情况如下:
将该工装放置在吊杆端部压盖上,确保将U型底座放置在吊杆的压盖端面,使其与螺母、压盖保持密贴的状态,以防工装倾斜损伤零部件
将开口销尾部与万向转换头方向对正,拧紧锁紧螺母;
用手转动手柄,利用螺旋杆的拉力轻松将吊杆的开口销取出。
三、关键机构设计与校核
3.1 传动系统设计与力学校核
为确保能拔出严重锈蚀的大型车钩开口销,进行针对性设计。
动力输入:假设操作者可持续输出扭矩 T_in = 20 N·m。
2减速增力:采用传动比 i_g = 6 的行星减速器。选用导程 P_h = 3 mm 的双向滚珠丝杠,综合效率 η_total ≥ 0.9。
输出力计算:根据公式 F_out = (2π * i_g * η_total * T_in) / P_h,代入数据得 F_out ≈ (2*3.14*6*0.9*20) / 0.003 ≈ 22600 N。此输出力足以应对极端工况。
关键部件强度校核:对丝杠进行压杆稳定性校核与螺纹牙抗剪强度校核;对夹头进行抗弯强度校核,确保其安全系数均大于3,符合铁路工具安全标准。
3.2 模块化设计
工装采用模块化设计,主要由以下部分构成:
紧凑型驱动模块:包含小尺寸棘轮头、防脱手手柄及内置行星齿轮减速器。整体设计扁平,便于伸入狭窄缝隙。
高强度传动与执行模块:采用合金钢制造的双向滚珠丝杠副(或高强度梯形丝杠),确保在提供巨大顶推力的同时保持高效率与耐用性。滑动螺母与高强度导向杆配合,确保运动平稳。
特种夹持模块:夹头采用分体式可换设计,表面有防滑齿纹并做防油涂层处理。针对不同规格(如Φ4, Φ5, Φ6, Φ8 mm等铁路常用尺寸)提供快速更换夹头套件。夹头内部型腔针对可能变形的旧销脚进行了优化,增强咬合能力。
安全与辅助模块:包含防止夹头完全旋出的限位机构,以及可选的磁性底座或柔性照明灯接口,以辅助在车底黑暗环境下的定位。
3.3模块化工作原理
操作时,根据开口销规格选择对应夹头并安装。将工装两夹头前端分别卡入开口销已撬开的两脚根部。摇动棘轮手柄,动力经行星齿轮箱减速增矩后,驱动双向丝杠旋转,迫使两个滑动螺母带动夹头沿导向杆作背向精确直线运动。此运动直接对开口销两脚根部施加一对共线的、纯净的轴向拉力,将该销从销孔中平稳、垂直地拔出。整个过程无需侧向敲击或撬动,从根本上避免了部件损伤和安全风险。
3.4耐环境与模块化夹头设计
-
材料与处理:夹头本体采用Cr12MoV模具钢,真空淬火后深度冷处理,保证高硬度(58-62HRC)与高韧性,表面进行黑色磷化或特氟龙涂层处理,防锈且抗油污附着。
型腔设计:采用“多段复合型腔”,前端为喇叭口引导区,中部为自适应楔紧区,根部为高强度承载区。这种设计即使对于头部磨损或不规则变形的旧开口销,也能实现有效抓握。
快速更换机制:采用弹性钢珠定位与侧向锁紧螺钉双重固定,确保夹头在工作受力时不会脱落,同时允许在30秒内完成更换。
四 现场模拟应用与效益分析
4.1 应用测试
测试项目:①锈蚀齿轮箱吊杆安全销(Φ5mm)拆卸;②车钩对中销开口销(Φ8mm)拆卸。
对比工具:传统重型尖嘴钳、锤击式拔销器。
测试结果:
效率:对Φ5mm锈蚀销,传统方法平均用时约2分钟,且失败率高;本工装平均用时22秒,一次成功。对Φ8mm大销,传统方法极其困难,本工装平均用时45秒。
质量:使用本工装拆卸的销孔均无拉伤、扩孔现象,拆卸后的开口销本体可保持相对完整,便于检查或临时复用。
安全性:全程无工具滑脱、无碎片飞溅,操作者受力舒适。
4.2 综合效益分析
提升检修效率:单个开口销拆卸作业时间可缩短70%以上,为紧张的检修天窗争取宝贵时间。
降低劳动强度与风险:将繁重的体力劳动和高风险操作转化为安全的机械操作,改善员工作业条件。
避免部件损伤:纯轴向施力模式保护了昂贵的车辆部件(如齿轮箱吊杆孔、车钩销体),减少因维修不当导致的次生损害。
管理效益:工具通用化减少专用工具的种类和数量,便于现场管理和成本控制。
五 结论与展望
本文针对轨道交通车辆关键部位开口销拆卸的特定难题,设计了一种快速、安全、通用的专用工装。该工装通过高增力紧凑传动与双向同步顶推的核心设计,解决了狭小空间、大预紧力、恶劣环境下的拆卸瓶颈。模块化夹头设计使其覆盖了从齿轮箱吊杆到车钩等多种应用场景。
实践表明,该工装能显著提升作业效率与安全性,具有在铁路机务、车辆段广泛推广的价值。未来工作可围绕以下方向展开:(1)轻量化与新材料应用,如采用钛合金进一步减轻重量;(2)智能化扩展,集成力矩传感器与计数功能,用于预防性维修数据采集;(3)开发适配更多非标锁销的附件,进一步扩大其应用范围。
参考文献
[1] 中国铁路总公司. 铁道车辆维修规程[M]. 北京: 中国铁道出版社, 2017.
[2] 张华, 王磊. 高速动车组转向架检修技术[M]. 北京: 机械工业出版社, 2020: 112-115.
[3] 李志强. 机车车辆检修专用工具现状与发展[J]. 机车车辆工艺, 2021(4): 1-4.
...