变速箱滚针轴承颗粒污染物寿命的研究
期刊: 超快科学 2026年第09期 DOI: 10.67328/wslwpp1816 PDF下载
变速箱滚针轴承颗粒污染物寿命的研究
王星星 常州光洋轴承股份有限公司江苏 常州 213000
摘要:滚针轴承凭借承载能力强、结构紧凑的核心优势,广泛应用于汽车变速箱、减速器、工程机械传动机构等核心装备。在实际工况中,润滑介质内混入的固体颗粒污染物是造成轴承早期失效的核心诱因,污染物会诱发表面压痕、疲劳剥落、磨粒磨损等损伤模式,大幅缩短轴承实际工作中的使用寿命。本文由本人主导开展污染物加速寿命试验方案设计、试验实施与数据分析工作,从污染物来源分类、污染物损伤机理、轴承寿命计算模型、影响污染物寿命关键因素、试验验证分析、工程改善控制措施 6 个维度开展系统研究,结合滚针轴承污染物寿命试验数据,量化分析颗粒污染物对滚针轴承疲劳寿命的衰减效应,提出工程上提升滚针轴承抗污染寿命的全流程实施对策,可为滚针轴承选型、装配工艺、润滑系统设计、质量改进提供可靠的工程参考。
关键词:滚针轴承;颗粒污染物;疲劳寿命;磨粒磨损;轴承失效;润滑污染
Study on Particle‑Contaminant‑Induced Life of Needle Roller Bearings for Gearboxes
Wang Xingxing (Changzhou NRB Bearing Co., Ltd., Changzhou, Jiangsu 213000, China)
Abstract
Needle roller bearings feature high load‑carrying capacity and compact structure, and are widely applied in core equipment including automotive gearboxes, reducers and transmission mechanisms of construction machinery. Under actual operating conditions, solid particle contaminants mixed in lubricating media are the primary inducement for premature bearing failure. Such contaminants can cause damage modes such as surface indentation, fatigue spalling and abrasive wear, greatly shortening the actual service life of bearings. In this paper, the author took the lead in completing scheme design, test implementation and data analysis of contaminant‑accelerated life tests. Systematic research was performed from six dimensions: classification of contaminant sources, contaminant damage mechanism, bearing life calculation model, key factors affecting contaminant‑related life, test verification and analysis, as well as engineering improvement and control measures. Combined with test data of needle roller bearings under particle contamination, the degradation effect of particle contaminants on the fatigue life of needle roller bearings was quantitatively analyzed. Full‑process engineering countermeasures to improve the anti‑contamination life of needle roller bearings were proposed. The work can provide reliable engineering references for needle roller bearing type selection, assembly process, lubrication system design and quality improvement.
Key words: needle roller bearing; particle contaminant; fatigue life; abrasive wear; bearing failure; lubricant contamination
0 引言
滚针轴承属于线接触滚动轴承,滚针与滚道接触区域接触应力高达 1000MPa 以上,对润滑介质中的硬质固体颗粒极为敏感。理想条件下的轴承额定寿命计算以 ISO 281 标准为基础,假定轴承处于洁净润滑环境中,但工程机械、汽车变速器、减速机等实际工作环境很难做到绝对洁净。零部件加工残留金属碎屑、装配带入杂质、外界粉尘侵入、润滑介质老化析出杂质,都会形成颗粒污染物进入滚针‑滚道摩擦副间隙。
大量工程故障统计表明,超过 60% 的滚针轴承早期失效并非材料本身的疲劳寿命耗尽,而是颗粒污染物引发的损伤失效,理论计算额定寿命与现场实际寿命差距可达 50%~90%。传统轴承寿命计算公式未充分考虑污染物的影响,难以真实反映实际工况下滚针轴承的寿命。
为解决传动装备滚针轴承污染诱发的早期失效问题,本文作者结合企业内部轴承失效故障复盘案例,主导完成本次污染物寿命对比试验的方案设计、工装调试、试验实施与失效样品分析工作,开展滚针轴承污染物寿命系统研究,明确污染物作用机理,量化寿命衰减规律,找到有效的工程控制手段,对减少轴承早期故障、提升传动部件可靠性、降低装备全生命周期成本具有重要的工程实践意义。
1 滚针轴承污染物来源与颗粒分类
1.1 污染物主要来源
滚针轴承润滑回路污染物贯穿轴承生产、装配、整机运行全生命周期,主要分为五大类: 1)零部件加工残留:滚针磨削、抛光工序,保持架冲压、磨削工序均会遗留金属磨屑、砂粒,清洗工序不到位残留切屑;
2)装配过程引入:装配环境粉尘、工装夹具碎屑、操作人员带入的杂质,装配过程中零件磕碰产生的金属颗粒;
3)系统内部生成:轴承运行磨损产生的金属磨粒、齿轮啮合磨损产生的铁屑、润滑油氧化产生的油泥、漆膜;
4)外部侵入:外界泥沙、粉尘、水汽进入润滑回路,形成腐蚀性颗粒与硬质颗粒混合污染;
5)润滑介质自带:润滑油出厂过滤不达标,储存、运输过程中混入的杂质。
1.2 颗粒污染物分类
-
-
- 按颗粒材质分类
- 按颗粒材质分类
-
- 硬质颗粒:主要为金属碎屑、氧化铝、石英砂、碳化硅,硬度高于轴承滚针表面硬度(HV700 以上),是造成轴承损伤的核心元凶,破坏性最强;
‑ 软质颗粒:主要为油泥、漆膜,一般不会造成表面压痕,但会堵塞润滑通道,恶化润滑状态,诱发局部金属接触擦伤。
1.2.2 按颗粒尺寸分类
颗粒尺寸是影响损伤程度的核心参数,尺寸大于滚动接触油膜厚度的硬质颗粒,极易被卷入滚针接触区域,产生塑性压痕;尺寸过大的颗粒甚至会造成滚针卡滞、保持架变形,引发轴承突发性故障。本文试验采用的 Fe60 铁基合金粉末,粒度范围 10-60μm,硬度 HV700~900,属于典型的硬质有害颗粒,具体参数见表 1。
表 1 试验用 Fe60 铁基合金粉末核心参数
表格
元素 | 含量(%) | 元素 | 含量(%) | 物理参数 | 数值 |
|---|---|---|---|---|---|
碳(C) | 0.46 | 硼(B) | 1.80 | 牌号 | Fe60 |
硅(Si) | 2.30 | 铬(Cr) | 15.00 | 粒度 | 10-60μm |
锰(Mn) | 0.80 | 钒(V) | 0.19 | 硬度 | 700-900HV |
钼(Mo) | 0.18 | 铁(Fe) | 余量 |
2 污染物对滚针轴承的损伤机理
滚针轴承为线接触结构,接触区域油膜厚度通常只有 0.1~10μm,远小于球轴承的点接触油膜厚度,颗粒更容易集中在接触区域,污染物带来的寿命衰减效应比点接触球轴承更加显著。当润滑介质携带硬质颗粒进入滚针与滚道接触副,会发生三种典型损伤模式,形成递进式失效链路。
2.1 表面塑性压痕与疲劳剥落
大于油膜厚度的硬质颗粒被挤压在滚针和滚道之间,高接触应力下颗粒压入轴承金属表面,在滚道、滚针工作面形成凹坑压痕。压痕边缘会产生金属塑性凸起,形成应力集中点。轴承持续运转,压痕边缘位置反复承受交变接触应力,从压痕位置萌生疲劳裂纹,裂纹逐步扩展形成表面剥落,最终轴承因滚道大面积剥落失效。这是滚针轴承污染物失效的最主要模式。
2.2 磨粒磨损与性能衰减
微米级的硬质颗粒持续在接触界面滑动、滚动,对滚道、滚针表面产生微切削作用,造成工作面材料损耗,表面粗糙度恶化,轴承游隙变大,振动噪声上升。磨粒磨损会增大轴承内部间隙,改变滚针与滚道的受力分布,进一步加速疲劳损坏,形成 “磨损 – 间隙增大 – 受力恶化 – 加速磨损” 的恶性循环。
2.3 润滑失效与次生损伤
大量杂质会破坏润滑油膜的连续性,造成局部金属直接接触,发生擦伤、胶合等黏着磨损;杂质堆积在保持架与滚针的间隙中,会造成滚针转动阻滞,保持架磨损、变形甚至断裂,引发轴承突发性卡死故障。
3 考虑污染物的滚针轴承寿命计算模型
3.1 标准额定寿命公式
标准 ISO 281 轴承额定寿命公式是基于洁净润滑条件建立的,是轴承寿命计算的基础:
式中: —— 基本额定寿命,单位为百万转; —— 基本额定动载荷,单位为 N; —— 当量动载荷,单位为 N; ——滚针轴承寿命指数。
3.2 污染修正寿命模型
实际污染工况下,需要引入污染系数对标准寿命公式进行修正,得到轴承实际工作寿命:
= 式中: —— 可靠性系数,通常取 1(90% 可靠性); —— 污染系数,取值小于 1,污染越严重,数值越小,轴承实际寿命越低。
污染系数主要和润滑油过滤精度、颗粒含量、颗粒硬度、油膜厚度比相关。过滤精度越低、硬质颗粒浓度越高、颗粒硬度越大,显著下降。大量工程实践表明,严重污染工况下,污染系数可下降至 0.1~0.3,意味着轴承实际寿命仅为理论洁净寿命的 10%~30%,这也是很多设备轴承远未达到设计寿命就损坏的核心原因。
同时油膜参数κ也会协同影响污染物寿命:κ值越小,油膜越薄,颗粒更容易压入轴承表面,污染对寿命的破坏效应会被进一步放大。不同污染工况下的轴承寿命计算对比见表 2。
表 2 不同污染工况下滚针轴承寿命计算对比
表格
工况 | 污染系数
| 理论额定寿命 (h) | 实际寿命 (h) | 寿命衰减率 |
|---|---|---|---|---|
洁净润滑(理论) | 1.00 | 10000 | 10000 | 0.00% |
60μm 过滤精度 | 0.30 | 10000 | 3000 | 70.00% |
80μm 过滤精度 | 0.20 | 10000 | 2000 | 80.00% |
无过滤污染工况 | 0.10 | 10000 | 1000 | 90.00% |
4 影响滚针轴承污染物寿命的关键因素
4.1 颗粒大小、硬度与浓度
颗粒硬度高于轴承基体硬度时,损伤效应显著提升;颗粒尺寸接近或者大于油膜厚度时,危害最大;颗粒浓度越高,单位时间进入接触区的颗粒数量越多,压痕生成概率线性提升,轴承寿命快速下降。
4.2 润滑状态与油膜厚度
油膜厚度越大,可以有效阻挡部分细小颗粒进入接触副,降低颗粒压入表面的概率。低转速、高载荷工况下油膜变薄,轴承抗污染能力显著变差。
4.3 轴承结构参数
滚针轴承的接触长度、滚针端部修形、径向游隙、保持架结构都会影响污染物寿命。合适的游隙可以减少颗粒卡滞的风险;良好的滚针端部修形可以降低边缘应力,减轻压痕位置的裂纹扩展风险。
4.4 过滤系统
润滑油过滤精度直接控制进入轴承的颗粒数量,是控制污染的核心手段。
4.5 装配与清洗工艺
轴承装配过程的清洗、洁净度控制,是控制初始污染的关键环节。清洗不到位、装配环境不达标,会导致轴承初始颗粒含量超标,直接缩短轴承工作寿命。
5 试验验证与结果分析
5.1 试验方案设计
本次试验依托滚针轴承(向心滚针和保持架组件,推力滚针轴承)污染物寿命试验,试验对象为 K16X20X9.7DSTN型滚针轴承(图1),AXNW65813.62 型推力滚针轴承(图2),试验在 HBRC 试验室完成,共设置 11 组试验,其中AXNW65813.62 型推力滚针轴承6组覆盖不同过滤精度、不同污染工况,每组试验设置 2 个平行样本,验证污染物对轴承寿命的影响规律。本试验未设置同型号轴承洁净润滑平行对照组,洁净寿命判断依据 ISO281 理论计算值。
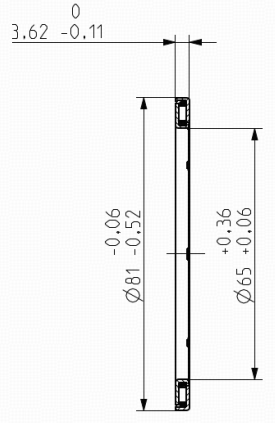
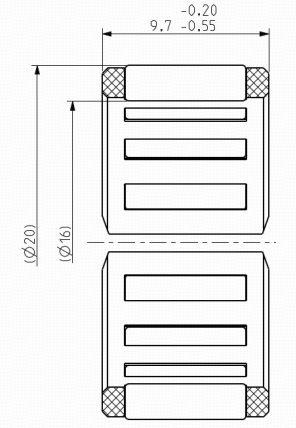
图1 K16X20X9.7DSTN
图2 AXNW65813.62
5.1.1 试验用污染物参数
试验采用 Fe60 铁基合金粉末作为污染物,其化学成分与物理性能见表 1,该粉末硬度高于轴承滚道基体硬度,粒度覆盖油膜厚度范围,可模拟实际工况中的硬质有害颗粒。
试验在额定载荷、额定转速下进行,采用电机搅拌方式使污染物均匀分布在润滑介质中,分别设置 80μm、60μm 过滤精度,同时优化试验工装结构,验证不同工况下轴承的失效模式与工作寿命。
表3 试验条件
表格
型号 | K16X20X9.7DSTN | AXNW65813.62 |
样本容量 | 2套/组 | 2套/组 |
样品编号 | 1#~10# | 1#~12# |
额定动负荷(Cr) | 7 kN | 13.4 kN |
试验负荷 | 轴向负荷4.69 kN | |
试验转速 | 6000 r/min | 6000 r/min |
试验时间 | 运行至轴承失效 | 运行至轴承失效 |
环境温度 | 120℃±5℃ | 120℃±5℃ |
污染物尺寸 | 10~60 μm | 10~60 μm |
污染物硬度 | 700~900 HV | |
润滑条件 | 循环油润滑;润滑油牌号:SP‑CVT1;钢制污染物含量:0.1g/L; 润滑油温:(120±5)℃;润滑流量:0.5L/min。 | 循环油润滑;润滑油牌号:SP‑CVT1;钢制污染物含量:0.1g/L; 润滑油温:(120±5)℃;润滑流量:0.5L/min。 |
5.2 试验结果
本次试验共完成 11 组样本的污染物寿命试验,所有试验样本均达到失效终止条件,试验结果见表 4。
表 4 滚针轴承污染物寿命试验结果汇总
表格
序号 | 产品型号 | 组别 | 样品编号 | 运行 时间 | 失效 情况 | 试验用 滤芯 |
|---|---|---|---|---|---|---|
1 | K16X20X9.7DSTN | N0.1 | 1# | 43h19min | 滚动体失效 | 80μm |
2 | K16X20X9.7DSTN | N0.1 | 2# | 43h19min | 滚动体失效 | 80μm |
3 | K16X20X9.7DSTN | N0.2 | 3# | 52h37min | 滚动体失效 | 80μm |
4 | K16X20X9.7DSTN | N0.2 | 4# | 52h37min | 滚动体失效 | 80μm |
5 | K16X20X9.7DSTN | N0.3 | 5# | 27h53min | 滚动体失效 | 80μm |
6 | K16X20X9.7DSTN | N0.3 | 6# | 27h53min | 滚动体失效 | 80μm |
7 | K16X20X9.7DSTN | N0.4 | 7# | 29h54min | 滚动体失效 | 80μm |
8 | K16X20X9.7DSTN | N0.4 | 8# | 29h54min | 滚动体失效 | 80μm |
9 | K16X20X9.7DSTN | N0.5 | 9# | 20h32min | 滚动体失效 | 80μm |
10 | K16X20X9.7DSTN | N0.5 | 10# | 20h32min | 滚动体失效 | 80μm |
11 | AXNW65813.62 | N0.1 | 1# | 6h52min | 滚动体、推力片失效 | 80μm |
12 | AXNW65813.62 | N0.1 | 2# | 6h52min | 滚动体、推力片失效 | 80μm |
13 | AXNW65813.62 | N0.2 | 3# | 7h56min | 推力片失效 | 80μm |
14 | AXNW65813.62 | N0.2 | 4# | 7h56min | 推力片失效 | 80μm |
15 | AXNW65813.62 | N0.3 | 5# | 14h27min | 滚动体、推力片失效 | 60μm |
16 | AXNW65813.62 | N0.3 | 6# | 14h27min | 滚动体、推力片失效 | 60μm |
17 | AXNW65813.62 | N0.4 | 7# | 25h30min | 滚动体、推力片失效 | 60μm |
18 | AXNW65813.62 | N0.4 | 8# | 25h30min | 滚动体、推力片失效 | 60μm |
19 | AXNW65813.62 | N0.5 | 9# | 滚动体、推力片失效 | 60μm | |
20 | AXNW65813.62 | N0.5 | 10# | 14h18min | 滚动体、推力片失效 | 60μm |
21 | AXNW65813.62 | N0.6 | 11# | 19h50min | 滚动体、推力片失效 | 60μm |
22 | AXNW65813.62 | N0.6 | 12# | 19h50min | 滚动体、推力片失效 | 60μm |
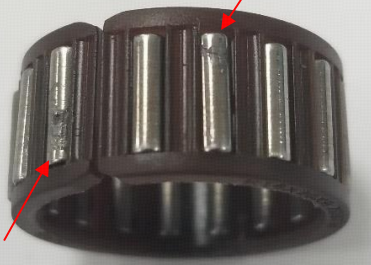
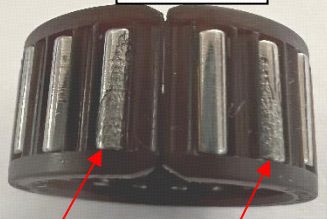
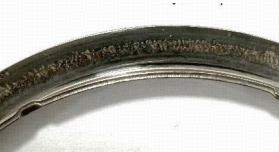
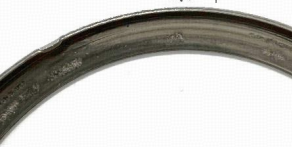
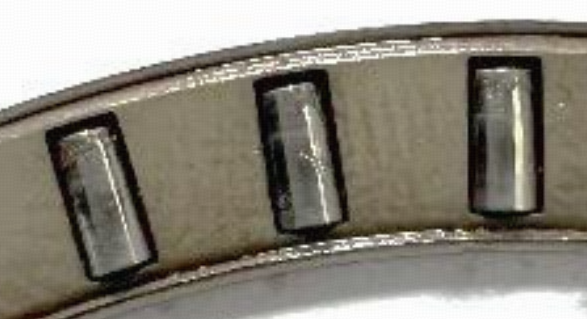
图4 AXNW65813.62失效样品形貌
5.3 结果分析
- 失效模式验证:所有试验样本的失效模式均为滚动体、推力片(滚道)失效,与前文分析的污染物损伤机理完全一致,硬质颗粒在滚道和滚动体表面形成压痕,进而萌生疲劳裂纹导致剥落失效,验证了污染物是引发轴承早期失效的核心诱因。
- 过滤精度对寿命的影响:80μm 过滤精度下,轴承平均工作寿命<60μm 过滤精度下轴承平均工作寿命,过滤精度提升后,进入轴承接触区域的颗粒数量减少,轴承寿命显著提升,验证了过滤系统对污染物寿命的核心控制作用。
- 寿命衰减量化:洁净润滑条件下两款轴承理论额定寿命大于 10000 h;本次为实验室高浓度颗粒加速污染试验,并非现场实际工况,试验得到 K16X20X9.7DSTN 寿命 20h32min~52h37min,AXNW65813.62 寿命 6h52min~25h30min,寿命衰减率超过 99%;该结果仅代表加速强化污染条件,不代表常规工作污染工况,试验变化趋势与污染修正寿命模型计算结果相吻合。
- 结合企业工程案例:某客户6档变速箱配套滚针轴承前期市场反馈,整机装配洁净度管控不足,出现多台变速箱轴承损坏故障(如图5);参考本研究结论优化零件清洗工艺、装配洁净环境与滚针碳氮共渗方案之后,该型号K37X42X32.2ZWD轴承市场早期故障率由 0.12% 下降至 0,统计周期内无同类污染失效反馈,验证了相关技术措施的工程有效性。
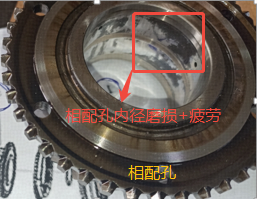
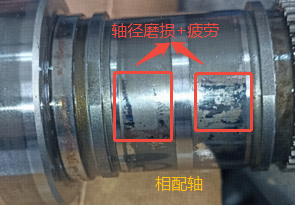
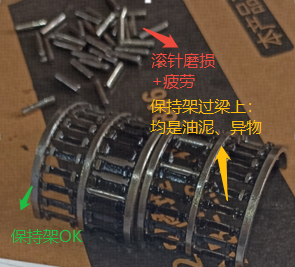
图5 K37X42X32.2ZWD及配合轴、配合孔 失效样品形貌
6 提升滚针轴承污染物寿命的工程应用对策
结合试验结果与工程实践,从全生命周期角度,提出 5 项可落地的工程实施对策,有效提升滚针轴承抗污染寿命。
6.1 源头控制:降低初始污染与外来侵入
严格控制零部件加工清洗工艺,采用超声波清洗 + 多级过滤漂洗,确保零件残留颗粒尺寸小于油膜厚度,出厂前进行洁净度检测;
装配过程在洁净车间内完成,避免装配过程引入杂质。
6.2 润滑系统优化:精准过滤与润滑状态保障
润滑油路采用多级过滤,主过滤精度不低于 10μm,并联旁路过滤,确保进入轴承的润滑油颗粒尺寸小于油膜厚度,过滤滤芯定期更换,避免堵塞后旁路失效;
优化润滑油选型,选择合适粘度的基础油,确保最低转速、最高载荷工况下油膜参数κ大于 1.5,形成完整的弹性流体动压油膜,阻挡颗粒进入接触区域;
6.3 轴承结构优化:提升抗污染能力
优化滚针端部修形,降低边缘应力,减轻压痕位置的裂纹扩展风险;
合理设计轴承径向游隙,避免游隙不合理导致颗粒卡滞,同时保证热态下的合理游隙。
优化滚针热处理方式,采用碳氮共渗处理,提升滚针表面硬度与韧性匹配性,改善颗粒环境下的耐磨抗剥落能力。
6.4 工况控制:避免极端污染工况
设备定期换油,润滑油老化、污染后及时更换,避免油泥、漆膜堆积;
避免设备在极端粉尘、泥沙环境下工作;
控制设备运行载荷与转速,避免过载、超速导致油膜变薄,降低抗污染能力。
6.5 质量检测:全流程洁净度管控
轴承出厂前进行清洁度检测,采用 ISO 4406 标准控制颗粒污染等级;
装配后对润滑回路进行冲洗,检测冲洗液的颗粒浓度,确保系统洁净度达标;
工作过程中定期取油样检测,监控颗粒浓度与尺寸变化,提前预判轴承污染风险,实现预防性维护。
7 结论
本文通过对滚针轴承污染物寿命的系统研究,结合滚针轴承的试验验证,得出以下核心结论:
滚针轴承的污染物失效核心机理是硬质颗粒引发的表面塑性压痕 – 疲劳剥落,同时伴随磨粒磨损、润滑失效等损伤,线接触结构决定了滚针轴承对颗粒污染物的敏感度远高于球轴承。
污染工况下滚针轴承的寿命衰减效应极为显著,高浓度硬质颗粒污染下,轴承实际寿命衰减率可超过 99%,过滤精度、颗粒硬度、油膜厚度是影响污染寿命的核心关键因素。
通过源头控制、润滑系统优化、轴承结构优化、工况控制、全流程洁净度管控 5 项工程对策,可有效降低颗粒污染物对轴承寿命的影响,提升滚针轴承在实际工况下的工作可靠性。
本文提出的污染修正寿命模型与工程对策,可为滚针轴承的选型设计、生产装配、工作维护提供系统的工程参考,对减少轴承早期故障、提升传动装备可靠性具有重要的工程应用价值。
参考文献
[1] ISO 281:2007, Rolling bearings‑Dynamic load ratings and rating life [S].
[2] 万长森. 滚动轴承的分析方法[M]. 北京:机械工业出版社,1987.
[3] 何如,王优强. 滚动轴承污染寿命研究现状与展望[J]. 润滑与密封,2020,45(5):1‑10.
[4] 李兵,陈渭. 滚针轴承接触疲劳寿命的影响因素分析[J]. 机械设计与制造,2019(8):112‑115.
[5] 刘斌. 滚动轴承清洁度控制技术及失效分析[J]. 轴承,2021(06):68‑73.
[6] 张俊杰. 变速箱滚针轴承早期失效原因及改进措施[J]. 传动技术,2022,36(02):45‑49.
...