煤化工生产废水零排放技术路径及关键技术研究
期刊: 环球科学 2026年第16期 DOI: 10.67328/wslwpp1483 PDF下载
煤化工生产废水零排放技术路径及关键技术研究
李树品
安徽碳鑫科技有限公司 安徽省淮北市 235143
摘要:煤化工生产废水含高浓度溶解性盐与难降解有机物,零排放难点为有机物干扰膜分离及蒸发结晶,采用催化氧化耦合树脂吸附梯级除有机物工艺,探究工况对膜通量与结晶盐白度的影响。结果表明,臭氧催化氧化COD去除效果受pH与催化剂投加量协同调控,中性区间降解效果更优;树脂吸附可使纳滤膜通量衰减速率降低约88%,结晶盐品质与进水有机物浓度负相关,控制纳滤产水低COD,氯化钠白度可达工业盐一级品,该研究可为煤化工废水零排放工艺优化提供试验支撑。
关键词:煤化工废水;零排放;催化氧化;膜分离;结晶分盐
引言
煤化工废水零排放需同步削减有机污染物与资源化回收盐类,二者在工艺流程中存在耦合制约,有机物易造成膜孔堵塞与膜通量衰减,还会附着于结晶盐表面,降低盐品纯度与白度[1]。常规生化工艺难以去除酚类与多环芳烃等难降解组分,需集成催化氧化与树脂吸附等深度处理技术,本研究以煤制烯烃生化尾水为对象,构建臭氧催化氧化-树脂吸附预处理体系,解析有机物梯级脱除对膜分离及结晶盐品质的调控机制。
1 有机污染物梯级脱除对膜分离效率的调控效应
试验所用生化尾水基础水质,COD 162~185 mg/L,TDS 42600~45300 mg/L,总硬度(以CaCO₃计)780~910 mg/L,SiO₂45~62 mg/L,Cl⁻24500~26100 mg/L,SO₄²⁻3100~3700 mg/L。有机物在膜界面持续吸附累积是膜通量衰减的主导诱因,试验选用负载型锰基氧化物为催化剂,采用臭氧催化氧化作为一级深度处理单元,固定臭氧投加量120 mg/L,水力接触时间40 min,催化剂投加量2 g/L,分别设置进水pH为4.0,6.0,8.0,10.0开展对比试验,图1展示了pH对臭氧催化氧化效率的影响。
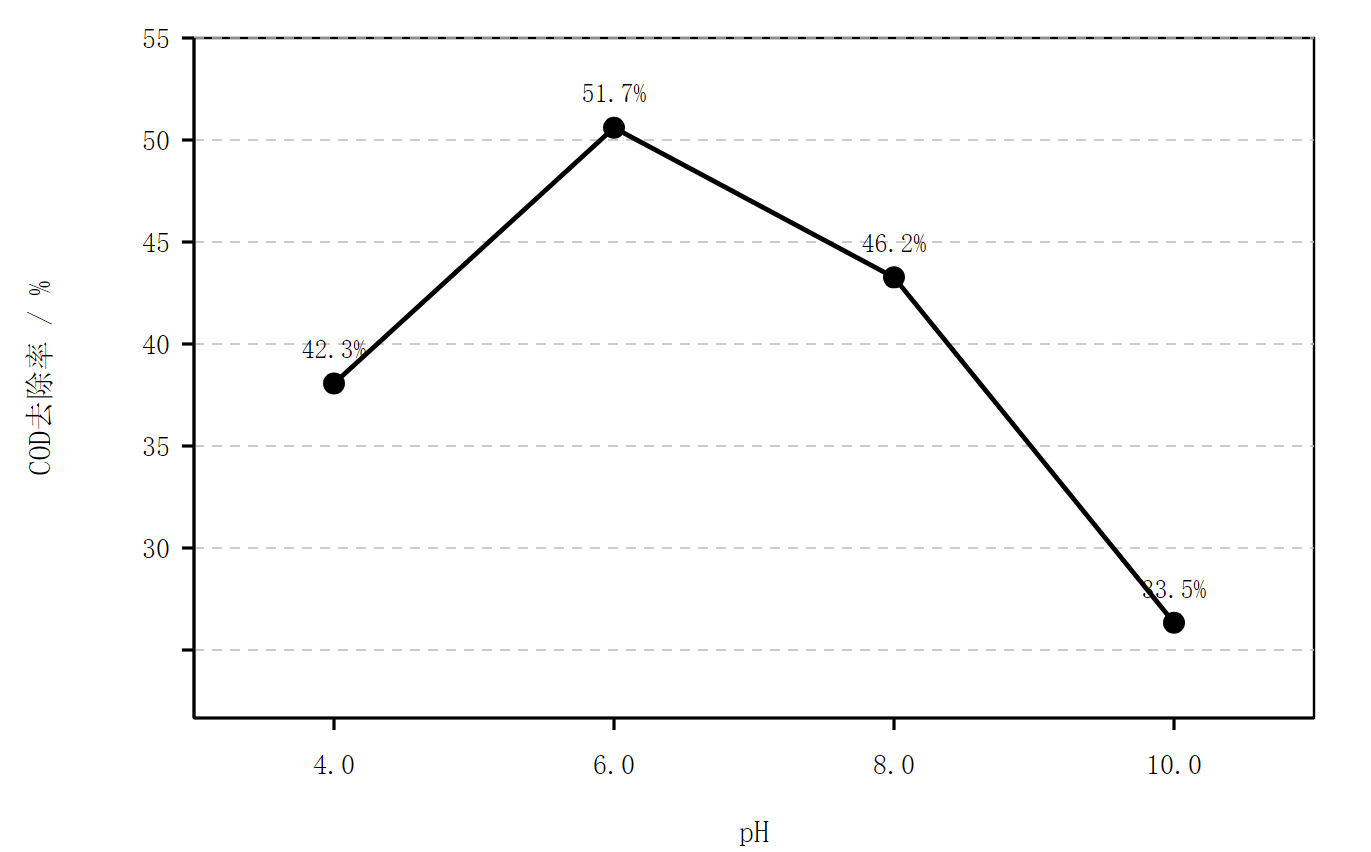
图1 pH对臭氧催化氧化COD去除率的影响
pH由4.0升高至6.0时,COD去除率由42.3%提升至51.7%;pH继续升高至8.0,COD去除率下降至46.2%;pH=10.0时,COD去除率进一步降至33.5%,该变化规律与臭氧分解动力学特征相关,碱性条件下OH⁻浓度升高,促进臭氧分解生成羟基自由基(·OH),酸性至中性区间(pH 5.5—7.0)更有利于臭氧以分子形态与催化剂活性位点接触,推动难降解有机物开环降解[2]。
催化氧化出水进入树脂吸附单元,选用聚苯乙烯骨架大孔吸附树脂,以苯酚作为模型污染物考察吸附穿透特性,动态吸附试验结果显示,树脂对COD的穿透吸附容量约28 mg/g,脱附液COD富集倍数可达8~10倍[3]。树脂吸附承担膜系统前置屏障功能,经树脂吸附处理后的水样开展纳滤过滤试验,膜通量衰减速率由原水0.42 L/(m²·h·min)降至0.05 L/(m²·h·min),降幅约88%,证实有机诱发的膜污染得到显著抑制。
2 盐分浓缩与结晶分盐的关键影响因素
2.1 纳滤分盐过程中二价离子截留率与操作压力的响应关系
纳滤膜对SO₄²⁻与Cl⁻的选择性截留是实现盐硝分离的基础,试验采用聚酰胺复合纳滤膜,恒定错流流速0.8 m/s,探究1.0~3.0 MPa操作压力对离子截留性能与膜通量的影响(见表1)。
表1 操作压力对纳滤膜离子截留率及通量的影响
| 操作压力/MPa | SO₄²⁻截留率/% | Cl⁻截留率/% | 通量/(L·m⁻²·h⁻¹) |
| 1.0 | 96.8 | 12.4 | 38.5 |
| 1.5 | 98.2 | 15.7 | 56.3 |
| 2.0 | 99.1 | 18.3 | 72.8 |
| 2.5 | 99.3 | 22.6 | 84.1 |
| 3.0 | 99.4 | 27.5 | 91.6 |
试验数据表明,压力超过1.5 MPa后SO₄²⁻截留率进入平台区间,稳定大于98%;Cl⁻截留率则随压力提升持续上升,工程操作压力推荐控制在1.5~2.0 MPa,在保障SO₄²⁻高效截留的前提下减少Cl⁻共截留损失。
2.2 有机物残留对氯化钠结晶纯度的影响机制
有机物在结晶阶段的赋存行为直接决定盐产品等级,试验取纳滤产水(Cl⁻/SO₄²⁻质量比约15:1),在不同进水COD水平下开展蒸发结晶,制备氯化钠晶体(见图2)。
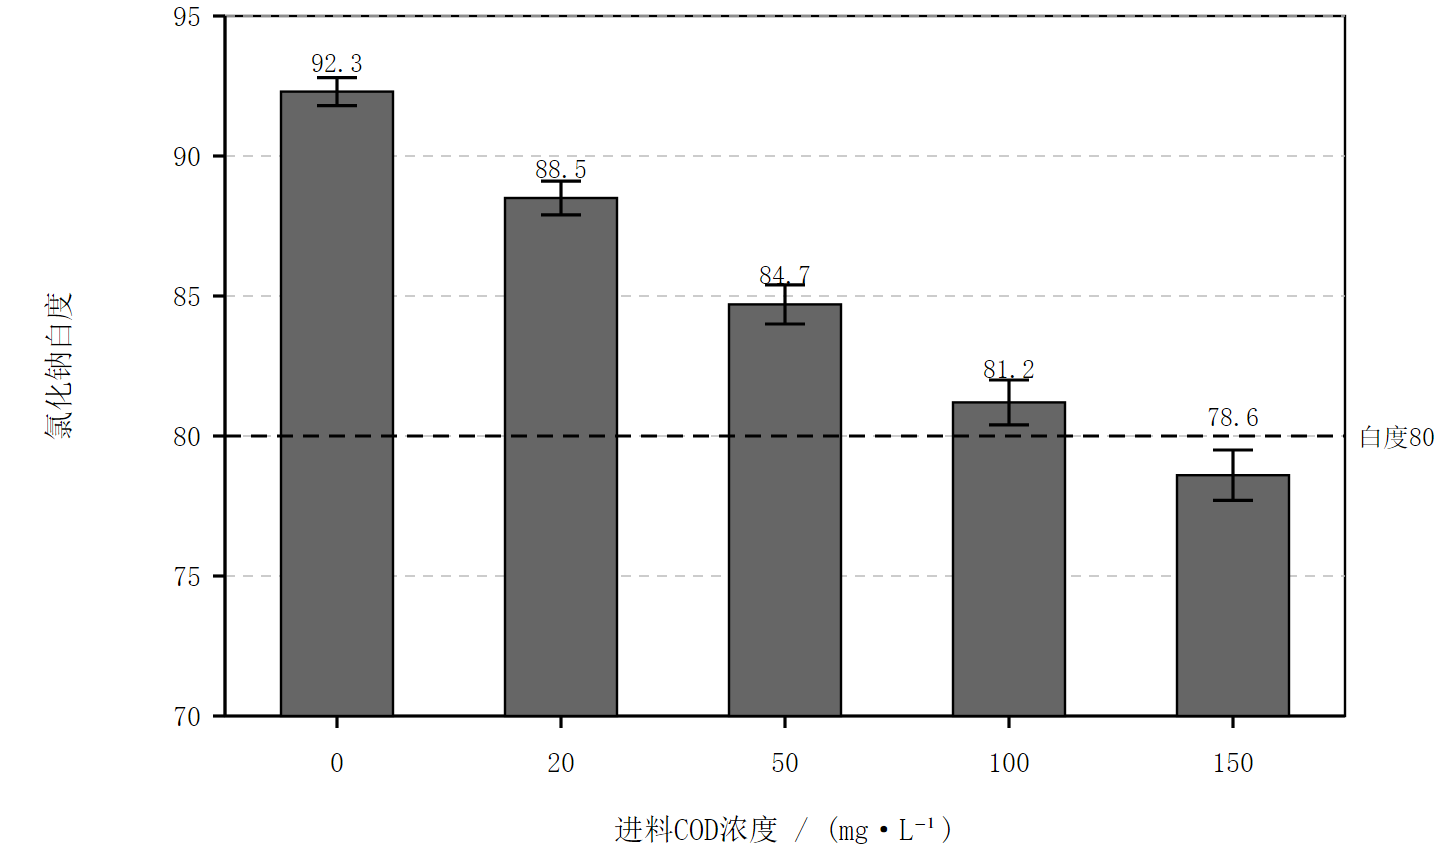
图2 COD浓度对氯化钠白度的影响
试验结果显示,进料COD从0 mg/L升高至150 mg/L时,氯化钠白度由92.3下降至78.6,整体降幅约15%。氯化钠白度与进料COD呈显著线性负相关(R²>0.92),依据GB/T 5462—2016《工业盐》,白度≥80满足一级品指标,对应结晶进料COD宜控制在80 mg/L以内。
2.3 冷冻结晶温度对硫酸钠晶体粒径分布的调控
低温条件下硫酸钠以十水盐(Na₂SO₄·10H₂O)形式析出,取盐硝分离后SO₄²⁻浓度约74000 mg/L料液进行冷冻结晶,降温速率0.5℃/min,考察终点温度(-2℃,0℃,2℃,5℃)对晶体粒径的影响。结晶温度2℃时,晶体中位粒径D₅₀=186μm;温度降至-2 ℃,D₅₀增大至243 μm,但粒径分布SPAN值由1.2升高至1.8,综合晶体粒径与粒度均一性,冷冻结晶终点温度优选0~2 ℃。
3 零排放系统集成运行的关键控制条件
3.1 膜前氧化单元对反渗透膜通量衰减的抑制效果
反渗透膜有机污染速率与进水COD呈幂函数关系,树脂吸附可将进水COD由80 mg/L降至25 mg/L;同等工况连续运行72 h,膜通量保留率由63%提升至89%。膜面ATR-FTIR表征结果显示,未经过树脂处理的膜表面出现明显酚羟基(3200~3400 cm⁻¹)与芳香环(1600 cm⁻¹)特征吸收峰;树脂预处理后特征峰强度显著减弱,证实前置单元有效削减了造成膜污染的有机组分。
3.2 混盐回流策略对结晶器结垢倾向的缓解作用
分盐结晶系统内,将部分混盐回流至前端溶解,可调节晶浆浓度,降低局部过饱和度[4]。对比回流比(回流混盐质量/进料盐质量)0,0.1,0.2,0.3条件下结晶器壁面结垢速率,回流比0.2时,单位时间结垢增重由0.47 g/(m²·h)降至0.18 g/(m²·h),降幅约62%,回流比超过0.3后,系统循环盐负荷持续走高,蒸发能耗显著上升,综合经济效益下降。
3.3 浓水回流比例对系统水回收率与能耗的权衡
反渗透浓水部分回流至高压反渗透进水端,能够提升系统总水回收率,但会同步提高膜面盐浓度。回流比从0提升至0.15,总水回收率由93%提升至95.2%;继续提升至0.25,回收率仅增加0.6个百分点,高压泵能耗上升约11%。浓水回流比优化需要平衡水回收率增益与能耗成本,本试验条件下推荐回流区间0.15~0.18。
结语
工程实践表明,臭氧催化氧化耦合树脂吸附的梯级预处理工艺,可有效消除煤化工生化尾水中难降解有机物对膜浓缩与结晶分盐单元的干扰,在煤制烯烃废水零排放示范装置连续运行工况下,控制反应pH处于中性区间,搭配树脂吸附膜前保护,纳滤膜通量衰减速率显著降低,膜清洗周期大幅延长。纳滤分盐单元按 1.5~2.0 MPa压力运行,盐硝分离效果稳定;控制结晶进料COD≤80 mg/L,产出氯化钠白度满足工业盐一级品标准,该成套工艺可实现废水资源化,但长期运行仍需管控膜老化与设备腐蚀及杂质富集问题。
参考文献
黄伟男. 煤化工生产废水零排放技术路径及技术分析[J].当代化工研究,2025,(2):115-117.
卜凡. 煤化工生产废水零排放技术路径及关键技术研究[J].清洗世界,2024,40(5):99-101.
马海龙,孙治江. 现代煤制油煤化工生产废水零排放的探索和实践分析[J].清洗世界,2022,38(1):46-48.
李志强,王存军,杨志怀,等. 新型煤化工废水零排放技术问题与解决思路[J].智能城市,2020,6(11):133-134.
...