煤化工甲醇工艺流程的能耗分析
期刊: 环球科学 2026年第16期 DOI: 10.67328/wslwpp1482 PDF下载
煤化工甲醇工艺流程的能耗分析
曹孝麟 孙明
安徽碳鑫科技有限公司 安徽省淮北市 235143
摘要:煤制甲醇工艺能耗分布呈现环节不均衡性,气化与合成气压缩单元构成能耗主体,气化环节㶲损失占比最高,源于碳氢组分向合成气的不可逆转化,合成回路循环气压缩功耗受循环比与压力等级双重制约,精馏单元因分离序列热耦合程度差异表现出能耗弹性。调整气化温度与氢碳比匹配度可降低变换单元的无效能耗;提高合成压力虽有利于单程转化率,但压缩功增幅超过转化收益,这些因素共同决定了全流程能效的优化方向。
关键词:煤制甲醇;能耗分析;煤气化;合成回路;精馏
引言
煤制甲醇在我国甲醇产能中占主导地位,其全流程能耗直接制约碳排放强度与经济竞争力,既有能耗研究多聚焦单一工序指标对标,缺乏对工序间能量传递与品位匹配的系统审视[1]。气化参数如何级联影响下游变换,净化与合成回路的能耗分布,合成压力与循环比的匹配关系对压缩功与反应热回收的耦合效应,精馏序列的热集成潜力等问题,尚未在统一框架下得到充分阐释,厘清各环节能耗生成机制,对识别全流程节能关键节点具有基础性意义。
1 气化与净化单元的能耗生成机制
1.1 气化温度对碳转化率与比氧耗的竞争性影响
气流床气化中,碳转化率与比氧耗此消彼长,提高气化温度可加快碳与氧气,水蒸气的反应速率,使碳转化率趋近完全,但氧耗随之显著增加,以水煤浆气化为例,操作温度从1300℃升至1400℃时,碳转化率可从约95%提升至99%以上,但比氧耗增幅达8%—12%。该代价的实质是有效成分(CO+H₂)被过度氧化为CO₂和H₂O的不可逆损失增加,气化炉出口高温显热虽可通过废热锅炉回收,但回收蒸汽品位低于反应热释放的理论品位,存在品位贬值[2]。
1.2 变换深度与酸性气体脱除的能耗级联效应
变换工序的CO转化率决定合成气氢碳比的调节幅度,同时影响下游脱碳单元负荷,变换反应为放热反应,CO转化率越高,变换炉出口温度越高,低温余热回收价值越低,过度变换将CO转化为CO₂,虽满足甲醇合成对H₂/CO≈2的要求,却使更多碳元素以CO₂形式进入脱碳单元。低温甲醇洗脱碳的再生能耗与CO₂负荷呈正比,变换深度每增加10%,脱碳单元贫液再生蒸汽消耗约上升6%—8%,因此,变换深度需在“氢碳比达标”与“脱碳负荷最小化”之间寻求平衡。
表1列出了以烟煤为原料的气流床煤制甲醇工艺在典型操作条件下的各单元能耗分布。气化单元能耗占比接近全流程的45%,合成气压缩与合成回路合计约35%,精馏单元约占12%,见表1及见图1。
表1 气流床煤制甲醇工艺典型能耗分布
| 单元 | 能耗占比(%) | 主要能量形式 | 㶲损失特征 |
| 气化 | 42—48 | 原料煤化学能、氧耗 | 碳氢键断裂的不可逆损失 |
| 变换与净化 | 8—12 | 蒸汽(再生用) | 化学能向低品位热转化 |
| 合成气压缩 | 18—22 | 电(或蒸汽透平驱动) | 压缩过程的机械㶲耗散 |
| 甲醇合成 | 12—16 | 反应热(回收蒸汽) | 反应不可逆性与移热温差 |
| 精馏 | 10—14 | 蒸汽(再沸器) | 分离功与回流比约束 |
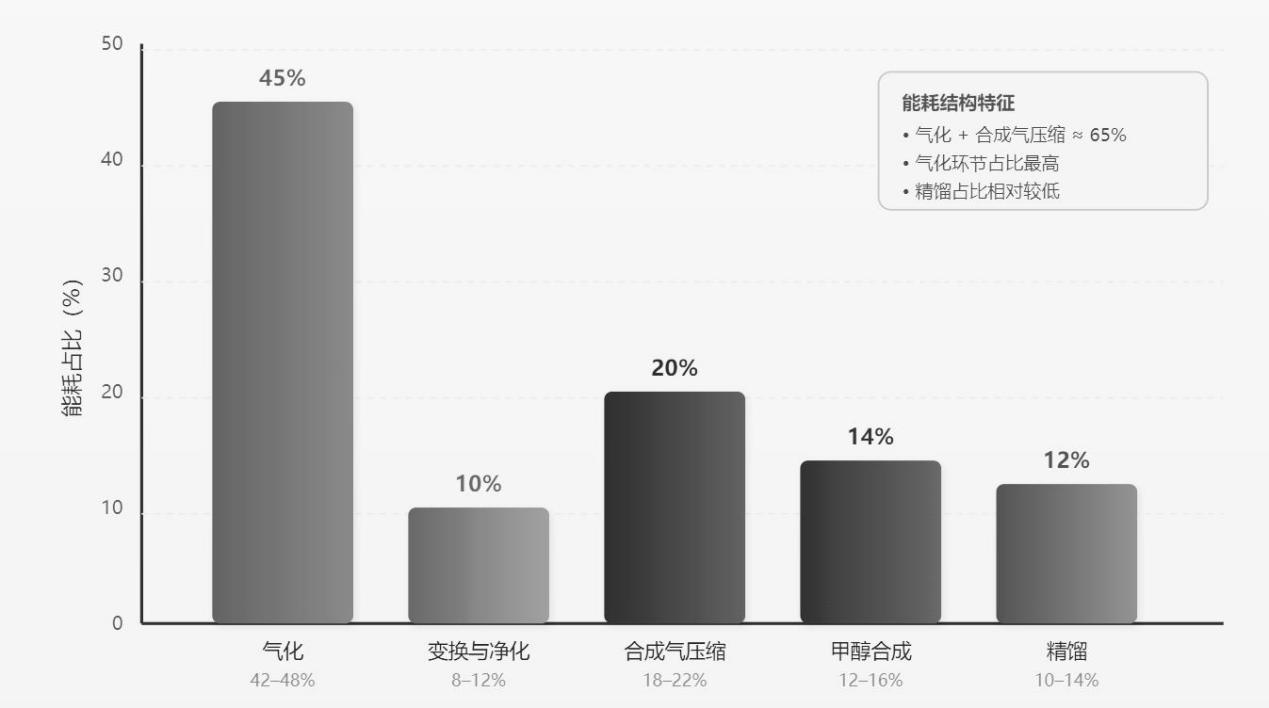
图1 气流床煤制甲醇工艺典型能耗分布
2 合成回路的热力学损失与压缩功耗
2.1循环比对反应转化率与压缩功的双重约束
甲醇合成单程转化率受化学平衡限制,通常仅40%—55%,未反应气需循环返回反应器入口,提高循环比可增大反应物分压,有利于向产物方向推动平衡,但循环气压缩机需处理更大气量,压缩功与循环比近似呈正比增长。对于典型低压合成回路(5.0—5.5MPa),循环比从2.0提升至3.0时,单程转化率增益不足2个百分点,而压缩功增幅超过30%,循环比的优化点位于转化率增益与压缩功增量曲线的切线斜率相等之处。
2.2合成压力等级与反应热回收品位的匹配关系
合成压力的提高同时影响两个相互竞争的能量项:更高压力有利于平衡转化率,但增加压缩机等熵功。以离心式压缩机为例,将合成气从3.0MPa压缩至5.5MPa与压缩至8.0MPa相比,后者功耗约为前者的1.6倍。合成反应放出的热量通过汽包移出时,其饱和蒸汽品位随压力升高而提升:5.0MPa合成回路对应约2.5MPa饱和蒸汽,8.0MPa回路对应约4.0MPa饱和蒸汽,品位提升带来的蒸汽做功能力增强,可补偿部分压缩功增加,但补偿比例通常在30%—50%之间,因此,高压合成路线的净能耗优势并不显著。
2.3弛放气排放与氢回收的能量权衡
为维持回路中惰性气体(CH₄,N₂,Ar)浓度在可控范围,需从循环回路排放部分弛放气,弛放气含有未反应的H₂,CO及惰性组分,直接作为燃料气使用造成氢资源浪费。采用膜分离或变压吸附回收弛放气中的H₂并返回合成回路,可提高甲醇产率约3%—5%,但氢回收单元的压缩与分离功耗约占回收氢气热值的8%—12%。该权衡的临界点取决于弛放气中H₂浓度及回收氢返回合成回路的有效利用率[3]。
公式:合成气压缩功与压比的关系
对于多级离心压缩,合成气压缩功可表示为:
其中为绝热指数,为压缩因子,为气体常数,为入口温度,为压比。该式表明压缩功随压比以指数形式增长,是合成压力选择需权衡的根本原因。
3 精馏序列的热集成度与分离能耗
3.1预塔-加压塔-常压塔三塔序列的热耦合分析
粗甲醇三塔精馏依靠加压塔塔顶甲醇蒸汽冷凝潜热,为常压塔再沸器供热,加压塔压力为核心参数:压力升高,塔顶蒸汽温度提升,可向常压塔输送更多热量,但塔底再沸器温度同步上升,可能需要更高品位热源。实际工况加压塔表压控制 0.6‑0.8MPa,保证塔顶可驱动常压塔再沸器(90‑100℃),同时再沸器温度≤160℃,适配 1.0MPa 蒸汽。
3.2回流比与产品纯度约束下的蒸汽消耗
精馏塔蒸汽消耗与回流比近似呈线性关系,产品纯度约束决定最低回流比,精甲醇对乙醇,高级醇及水含量要求严格,常压塔回流比通常维持在2.0—2.5(对进料),进料杂质含量偏高时需增大回流比以满足纯度要求,蒸汽消耗相应增加。以常压塔为例,回流比从2.0提升至2.5时,再沸器热负荷增加约20%,该能耗增量取决于前序合成工段的副反应控制水平——催化剂选择性与反应温度调控直接决定粗甲醇中杂质浓度。
3.3热泵精馏与多效精馏的能效对比
热泵精馏压缩塔顶蒸汽用于塔釜供热,用电代替蒸汽;按能量计算可降能耗 40%‑60%,但压缩机㶲损耗大,㶲效益有限。多效精馏利用压力梯度实现各效塔顶热量逐级回用,无需额外压缩功,节能 25%‑35%。煤制甲醇精馏场景下,多效精馏热源适配蒸汽管网,操作难度更低,综合能效更稳定。
结语
煤制甲醇工艺能耗集中于气化环节的不可逆转化与合成回路的压缩功耗,气化温度与变换深度需在碳转化率,氢碳比与脱碳负荷间寻求平衡,过度追求单一指标将引发下游能耗反弹。合成回路的循环比与压力等级受制于压缩功与反应热回收品位的拮抗关系。精馏单元虽占比相对较低,但热耦合匹配与多效序列配置仍是降低分离能耗的可行方向,全流程能效提升依赖于各单元能耗生成机制的准确识别与参数匹配的系统优化,而非单一工序的孤立改进。
参考文献
沈蓝欣,林董静,吴可荆,等. 绿色甲醇多工艺模拟及其经济性和碳排放分析[J].现代化工,2025,45(8):235-239+245.
刘王波.大型煤制甲醇工艺技术探讨[C]//江西省工程师联合会.第二届智能工程与经济建设学术研讨会论文集(三).2025:279-282.
邓万明. 煤制甲醇装置“废气”综合利用研究及应用[J].云南化工,2024,51(8):137-140.
...